


Если вы собираетесь нарезать резьбу 9/16, первое, что вам нужно, — это размер сверла для метчика 9/16. Для крупной резьбы 16 сентября–12 г., UNC стандартный размер метчика составляет 31/64 дюйма (0,4844 дюйма), а для мелкой резьбы 16/9-18 ФНФ стандартный размер метчика составляет 33/64 дюйма (0,5156 дюйма). Эти цифры предполагают, что глубина резьбы составляет около 75 процентов от полной формы резьбы, что является соглашением, используемым большинством производителей метчиков, механических мастерских и инженерных справочников. Выбор другого сверла меняет глубину зацепления, крутящий момент на метчике и нагрузку, которую может выдержать готовая резьба, поэтому этот размер следует рассматривать как инженерное решение, а не второстепенную мысль.
В разделах ниже мы объясняем, как определяется размер сверла для метчика 9/16, как он меняется при нарезании резьбы по алюминию, легированной стали, нержавеющей стали, чугуну или пластику, а также как выбрать между сериями UNC и UNF для конкретного применения. Мы также рассмотрим наиболее распространенные ошибки, в том числе путаницу между метрической резьбой 9/16 и M14, а также практические методы ремонта, доступные в случае срыва резьбы 9/16. Если вы инженер, специалист по закупкам или специалист по техническому обслуживанию, сравнивающий метчики, резьбовые вставки и монтажные инструменты от разных поставщиков, эта информация поможет вам каждый раз с первого раза составлять более надежные спецификации.
Почему размер метчика 9/16 влияет на прочность резьбы и срок службы инструмента
Метчик нарезает внутреннюю резьбу, удаляя материал со стенок просверленного отверстия. Диаметр этого отверстия определяет, сколько металла останется между отверстием и номинальным диаметром резьбы и, следовательно, насколько глубокой будет форма резьбы. Если сверло меньше рекомендуемого значения, метчику придется резать больше материала, что увеличивает крутящий момент резания, увеличивает нагрев и затрудняет эвакуацию стружки. У крупной резьбы, такой как 9/16-12, шаг относительно большой, поэтому небольшая ошибка в диаметре сверла оказывает заметное влияние на нагрузку резания.
Стандарт глубины резьбы 75 процентов является компромиссом. Испытания неизменно показывают, что 75-процентная внутренняя резьба выдерживает почти такую же нагрузку, как и 100-процентная резьба, обычно от 90 до 95 процентов прочности на зачистку, при этом требуя заметно меньшего крутящего момента нарезания резьбы. Полная 100-процентная резьба редко используется в производстве, поскольку она требует исключительно точного отверстия и создает большие силы резания, которые могут сломать метчики, особенно при диаметрах, когда метчик уже используется почти на пределе своих возможностей. Для нарезания резьбы для технического обслуживания, когда заготовка может удерживаться на месте и выравнивание не всегда идеальное, 75-процентное соглашение также обеспечивает небольшой запас на превышение размера сверла.
Когда сверло слишком маленькое, симптомы предсказуемы: метчик затягивается по мере продвижения, набивается стружка и засоряются канавки. У нержавеющей стали закаленная поверхность может быстро испортить кран. Когда сверло слишком большое, резьба становится мелкой, а крутящий момент зачистки падает, что может привести к выдергиванию крепежа или утечке жидкости в системе. Поскольку разница между исправной и неисправной резьбой часто составляет всего несколько тысячных дюйма, мастерам не следует пытаться импровизировать размер сверла для резьбы 9/16, не проверив надежную таблицу.
Таблица размеров метчика 9/16: UNC, UNF и метрические эквиваленты
В таблице ниже перечислены рекомендуемые размеры метчиков 9/16 для двух серий дюймовой резьбы, наиболее часто встречающихся в автомобильной, аэрокосмической и общей технике, а также ближайшие метрические эквиваленты. Британские значения взяты из стандартных таблиц метчиков, в которых предполагается глубина резьбы 75 процентов. Метрические ряды включены, поскольку M14 является стандартным размером, наиболее близким к 9/16 дюйма, а отверстие 9/16 иногда используется вместо M14 или наоборот в прототипах, даже несмотря на то, что эти две резьбы не являются взаимозаменяемыми.
| Обозначение резьбы | Шаг или TPI | Рекомендуемое сверло | Десятичные дюймы | Метрический эквивалент |
|---|---|---|---|---|
| 9/16-12 UNC | 12 дюймов на дюйм | 31/64 дюйма | 0.4844 | 12,3 мм |
| 9/16-18 UNF | 18 дюймов на дюйм | 33/64 дюйма | 0.5156 | 13,1 мм |
| М14 х 2,0 | 2,0 мм | 12,2 мм | 0.4803 | 12,2 мм |
| М14 х 1,5 | 1,5 мм | 12,7 мм | 0.4999 | 12,7 мм |
| М14 х 1,25 | 1,25 мм | 12,8 мм | 0.5039 | 12,8 мм |
Прежде чем выбрать сверло, внимательно сравните серии резьб. Для метчика 9/16-12 UNC требуется отверстие диаметром 31/64 дюйма, а для метчика 9/16-18 UNF требуется отверстие диаметром 33/64 дюйма, и эти два сверла не являются взаимозаменяемыми. На приведенной ниже диаграмме эти значения представлены в перспективе, показывая диаметр сверла в процентах от номинального диаметра резьбы.
Лучший способ понять эти цифры — сравнить их визуально как соотношение, а не как абсолютные диаметры. На следующей горизонтальной гистограмме показан диаметр сверла в процентах от номинального диаметра резьбы для пяти резьб, указанных в таблице выше. Благодаря этому разницу между грубыми и мелкими сериями можно легко увидеть с первого взгляда.
Это процентное представление более полезно, чем необработанные десятичные значения, когда вы оцениваете резьбы с немного разными номинальными размерами. Это также помогает при оценке сверла для зонда с нестандартным шагом. Обратите внимание, что доля грубой резьбы составляет от 86 до 87 процентов, а доля мелкой резьбы возрастает примерно до 91 процента.
Проценты подтверждают закономерность, которая применима ко всей диаграмме детализации метчиков. Сверло 9/16-12 UNC диаметром 31/64 дюйма соответствует 86,1 процентам номинального диаметра 0,5625 дюйма, оставляя материал для глубокой, но прочной резьбы. Точное сверло 9/16-18 UNF диаметром 33/64 дюйма соответствует 91,7 процентам того же номинального диаметра, поэтому отверстие заметно больше, а форма резьбы меньше. Увеличенное отверстие для мелкого шага означает, что метчик удаляет меньше материала и испытывает меньший крутящий момент, что защищает метчик при работе с более твердыми материалами. Для метрической резьбы M14 x 2,0, ближайшего стандартного размера к 9/16, используется сверло диаметром 12,2 мм, что соответствует примерно 87,1 процентам диаметра резьбы 14 мм. Для мелкого варианта M14 x 1,5 требуется сверло диаметром 12,7 мм, или 90,7 процента, что близко соответствует характеристикам дюймовой тонкой резьбы. Вариант M14 x 1,25 находится между 1,5 и другими мелкими шагами (91,4 процента), что отражает меньший шаг. В отрасли грубая резьба обычно находится в диапазоне от 86 до 88 процентов, а мелкая — около 91 процента. Это соотношение объясняет, почему нельзя использовать одно сверло для всех резьб размером 9/16. Если сверло слишком маленькое, метчик перегружается и ломается, особенно из нержавеющей стали. Если сверло слишком большое, форма резьбы будет слишком мелкой и может содраться под рабочей нагрузкой. Понимание процентного соотношения также позволяет оценить разумный размер сверла для необычных шагов, которые не указаны в стандартной таблице. Для отделов закупок это сравнение подтверждает, почему метчики и сверла следует приобретать как согласованную систему у поставщика инжиниринга, а не как несвязанные инструменты.
Как рассчитать размер метчика 9/16
Самая быстрая формула для оценки размера метчика — вычесть шаг из номинального диаметра. Для дюймовой резьбы шаг является обратной величиной количества витков на дюйм, поэтому формула выглядит следующим образом: диаметр сверла = большой диаметр - (1 / число витков на дюйм). Этот расчет дает теоретическое значение, которое соответствует примерно 75-процентному зацеплению резьбы для наиболее распространенных форм резьбы, а затем результат округляется до ближайшего стандартного размера сверла.
Для резьбы 9/16-12 UNC, которая на многих старых чертежах обозначается как 9/16-12 NC, номинальный диаметр составляет 0,5625 дюйма, а шаг - 1/12 дюйма или 0,0833 дюйма. Вычитание шага дает 0,4792 дюйма, а ближайшее стандартное дробное сверло составляет 31/64 дюйма, что соответствует 0,4844 дюйма. Это значение указано в каждой надежной таблице сверлений метчиков 9/16. Если вы рассчитаете это самостоятельно, вы обнаружите, что результат находится между сверлом 15/32 дюйма (0,4688 дюйма) и сверлом 31/64 дюйма (0,4844 дюйма), а значение диаграммы выбирает ближайшее из двух значений.
Для резьбы 9/16-18 UNF шаг составляет 1/18 дюйма или 0,0556 дюйма. Формула дает 0,5625 – 0,0556 = 0,5069 дюйма. Ближайшее стандартное сверло — 33/64 дюйма, то есть 0,5156 дюйма, и это значение, используемое в отрасли для нарезания резьбы 9/16–18. Стоит отметить, что расчетное значение находится в диапазоне от 1/2 дюйма до 33/64 дюйма, и разные издатели диаграмм выбирают его на основе внутреннего тестирования и глубины взаимодействия, которое они хотят обеспечить.
Для метрической резьбы применяется та же логика. Резьба M14 x 2,0 имеет основной диаметр 14 мм и шаг 2,0 мм, поэтому простая формула дает 12,0 мм, тогда как рекомендуемое сверло в стандартных таблицах составляет 12,2 мм. Немного большее значение учитывает геометрическую высоту формы резьбы и то, как острый кончик сверла фактически режет просверленное отверстие.
Значение зацепления 75 процентов можно регулировать при работе с твердыми материалами или тонкими стенками. В таблице ниже показано, как целевое зацепление меняет рекомендуемое сверло для резьбы 9/16-12 UNC. Для сложных материалов, таких как нержавеющая сталь или закаленная легированная сталь, уменьшение зацепления примерно до 65 процентов снижает крутящий момент нарезания резьбы и снижает риск поломки метчика, сохраняя при этом достаточную площадь контакта резьбы для большинства статических нагрузок.
| Целевое взаимодействие | Расчетный диаметр сверла | Ближайшее стандартное сверло | Фактическое участие |
|---|---|---|---|
| 75% (стандарт) | 0,4858 дюйма | 31/64 дюйма (0.4844 in) | 76% |
| 65% (твердый материал) | 0,4961 дюйма | 1/2 дюйма (0,5000 дюйма) | 61% |
| 60% (тонкостенные) | 0,5012 дюйма | 1/2 дюйма (0,5000 дюйма) | 61% |
Обратите внимание, что стандартное сверло диаметром 31/64 дюйма уже очень близко к целевому показателю захвата в 75 процентов. Когда вы уменьшите глубину резьбы до 65 процентов, практическим результатом станет сверло диаметром 1/2 дюйма, которое уменьшит глубину резьбы примерно до 61 процента. Это обычная практика при нарезании резьбы из нержавеющей стали, где уменьшенная режущая нагрузка более чем компенсирует немного меньшую прочность резьбы. Всегда проверяйте требования вашего конечного клиента, прежде чем отклоняться от стандартного значения таблицы, особенно для соединений, находящихся под давлением.
16–12 сентября UNC против 16–18 сентября UNF: какую тему следует указать?
Диаметр 9/16 доступен как в грубой, так и в мелкой сериях, и выбор влияет на размер сверла, тип метчика и характеристики соединения. Грубая резьба имеет больший шаг, что создает более глубокую форму резьбы при заданной толщине стенки и более щадит работу в условиях плохой смазки. Мелкая резьба имеет меньший шаг, что обеспечивает немного больший меньший диаметр, лучшую устойчивость к вибрационному ослаблению и более точную регулировку.
9/16-12 Серия грубой очистки UNC
| 16/16-18 UNF прекрасная серия
|
На практике грубая резьба 9/16-12 предпочтительна, когда соединение часто разбирается, когда материал относительно мягкий или когда отверстие глухое и эвакуация стружки затруднена. Мелкая резьба 9/16-18 предпочтительна для применений с сильной вибрацией, тонкостенных корпусов или там, где требуется точная регулировка предварительного натяга. Мелкая резьба также облегчает нарезание резьбы в закаленных материалах, поскольку меньший шаг снижает силу резания на оборот.
Важным нюансом является то, что мелкая резьба имеет больший вспомогательный диаметр, а значит, сечение резьбового отверстия больше и концентрация напряжений ниже. Вот почему во многих гидравлических компонентах с портами 9/16 используется резьба серии -18 UNF, а не грубая резьба. Недостаток заключается в том, что тонкую резьбу легче повредить во время манипуляций и нарезания резьбы, поэтому операторы должны быть более осторожны при запуске метчика или болта.
Где резьба 9/16 появляется в реальных инженерных приложениях
Размер резьбы 9/16 распространен в автомобилестроении. В легковых и коммерческих автомобилях резьба 9/16-18 UNF используется в крепежных болтах тормозных суппортов, наконечниках рулевых тяг, корпусах клапанов трансмиссии и магистралях масляного радиатора, где мелкий шаг обеспечивает виброустойчивость и компактную форму. Резьба 9/16-12 UNC чаще встречается в опорах двигателя, рычагах подвески и крепеже тяжелого оборудования, где грубая резьба лучше выдерживает условия эксплуатации с загрязнением или прерывистой нагрузкой.
В аэрокосмической отрасли серия 9/16-18 UNF часто используется для конструкционных крепежей и гидравлических фитингов, изготовленных по стандартам AN, MS или SAE. Компоненты самолетов часто производятся из алюминиевого сплава, где мелкая резьба хорошо зацепляется, а больший наружный диаметр способствует повышению усталостных характеристик. Любое решение о размере сверла для метчика 9/16 в этой отрасли регулируется инженерными стандартами и руководствами по ремонту, поэтому значение таблицы никогда не следует изменять без одобрения органа, ответственного за проектирование.
Гидравлические системы чаще всего используют резьбу 9/16–18 UNF. Отверстие с уплотнительным кольцом с прямой резьбой SAE, используемое на многих клапанах, коллекторах и насосах для фитингов размера -6, имеет резьбу 9/16-18 UNF. Если этот порт засоряется во время технического обслуживания, стоимость ремонта будет высокой, поскольку коллектор может обслуживать несколько контуров, а замена стоит дорого. Вот почему многие группы технического обслуживания держат под рукой комплект вставок с проволочной резьбой точного размера 9/16.
Железнодорожный подвижной состав и общая техника полагаются на 9/16-12 UNC для менее важных соединений конструкций, зажимных пластин и регулируемых приспособлений. Крупная резьба обеспечивает определенную степень защиты при нарезании резьбы в корпусах из чугуна или мягкой стали на месте. Для крепежных пластин, используемых при обработке на станках с ЧПУ, популярным является резьбовое отверстие 9/16-12, поскольку оно подходит для сверхпрочных винтов с головкой под торцевой ключ и оставляет достаточную толщину стенок для алюминиевых инструментальных пластин.
Нарезание резьбы 9/16 в алюминии, стали, нержавеющей стали и пластмассах
Один и тот же размер метчика 9/16 не всегда позволяет получить идеальную резьбу при изменении основного материала. Мягкие и липкие материалы, такие как алюминий, требуют острых метчиков и надежного размера отверстий, для упрочняемых материалов, таких как нержавеющая сталь, лучше использовать сверло немного большего размера, а хрупкие материалы, такие как чугун, обычно прощают ошибки. В таблице ниже приведены практические настройки для наиболее распространенных базовых материалов.
| Базовый материал | Рекомендуемое сверло | Тип крана | Смазка | Примечания |
|---|---|---|---|---|
| Алюминий 6061 | 31/64 дюйма | Спиральная канавка или формовочный метчик | Легкое масло или керосин | Требуется резкий постукивание; отличные темы |
| Мягкая сталь | 31/64 дюйма | Спиральная точка | Растворимое смазочно-охлаждающее масло | Стандартная практика |
| Легированная сталь 4140 | 1/2 дюйма | Спиральная канавка, покрытие TiN | Сернистое масло | Уменьшает момент нарезания резьбы |
| Нержавеющая сталь 304/316 | 1/2 дюйма | Спиральная канавка, TiN/TiCN | Паста высокого давления | Избегайте упрочнения работы |
| Чугун | 31/64 дюйма | Прямая флейта | Сухое или легкое масло | Короткие порошкообразные чипсы |
| Пластик и нейлон | от 31/64 до 33/64 дюйма | Прямая флейта | Сухой или воздушный | Используйте вставки для повторной сборки. |
В алюминии стандартное отверстие диаметром 31/64 дюйма обеспечивает чистую резьбу при остром метчике и умеренной скорости шпинделя. Стружка имеет тенденцию быть длинной и вязкой, поэтому метчик со спиральной канавкой полезен в глухих отверстиях. Если алюминиевый компонент будет собираться и разбираться несколько раз, на стадии проектирования следует рассмотреть возможность использования самонарезной резьбовой вставки или проволочной вставки, поскольку алюминиевая резьба имеет ограниченный порог зачистки.
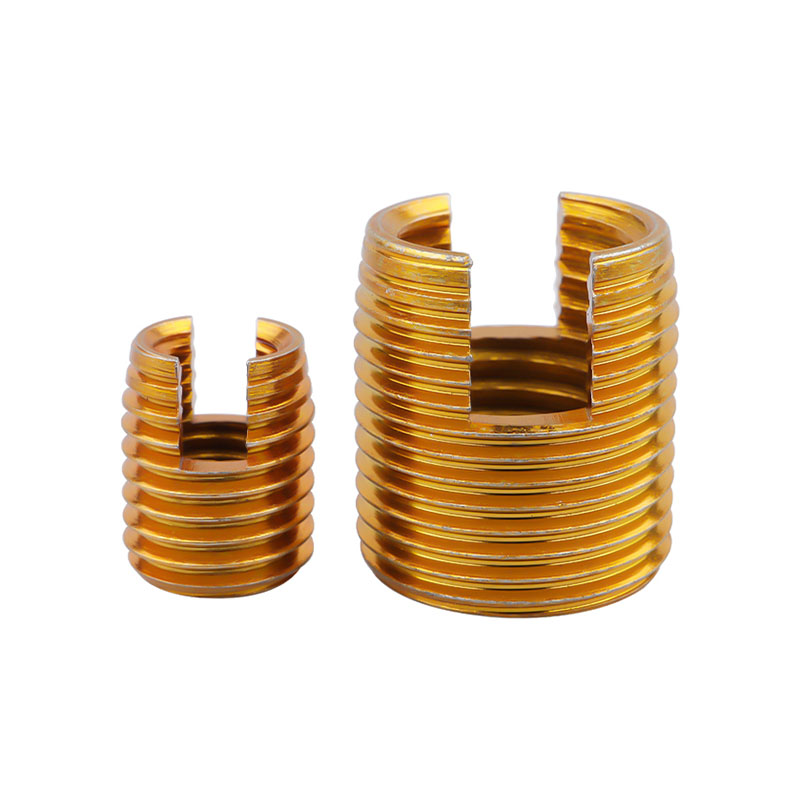 Самонарезающая резьбовая вставка из углеродистой стали для алюминия Эта самонарезающая резьбовая вставка укрепляет внутреннюю резьбу в мягких материалах, таких как алюминий, без предварительного нарезания резьбы, снижая риск зачистки при повторной сборке и разборке. Посмотреть продукт →
В легированной стали и нержавеющей стали переход на сверло диаметром 1/2 дюйма снижает зацепление резьбы примерно с 76 процентов до 61 процента. Это уменьшение снижает крутящий момент резания и риск наклепа. Кран должен иметь высокоэффективное покрытие, а работа должна осуществляться на умеренной скорости с большим количеством смазочно-охлаждающей жидкости. Многие механические мастерские используют цикл нарезания резьбы в глухих отверстиях, чтобы разбить стружку и очистить канавки.
Для чугуна предпочтительнее использовать стандартное сверло диаметром 31/64 дюйма, поскольку из этого материала образуется мелкая стружка, которую нелегко собрать. Основная задача — поддерживать чистоту начала резьбы, чтобы метчик не скользил по фаске. Для пластика выбор зависит от толщины стенки и нагрузки. Сверло большего размера снижает риск растрескивания детали, а резьбовая вставка повышает грузоподъемность и позволяет выполнять повторную сборку без изнашивания пластика.
Распространенные ошибки при прослушивании событий 16 сентября и как их избежать
Удивительное количество сбоев резьбы 9/16 происходит не из-за плохого метчика, а из-за простой ошибки выбора до того, как метчик коснется заготовки. В приведенном ниже списке перечислены наиболее частые ошибки, которые мы наблюдаем в условиях производства и ремонта.
- Использование сверла UNC для метчика UNF или наоборот. Метчик 9/16-12 в отверстии 33/64 дюйма нарезает тонкую, слабую резьбу, которая порвется, а метчик 9/16-18 в отверстии 31/64 дюйма заклинит и сломается. Подтвердите серию, прежде чем выбрать дрель.
- Путаница 16 сентября с М14. Резьба 9/16 дюйма имеет номинальный диаметр 0,5625 дюйма, а резьба M14 — 0,5512 дюйма. Значения шага разные, поэтому метчик 9/16-12 нельзя использовать в отверстии М14, хотя сверло диаметром 12,2 мм численно аналогично сверлу 31/64 дюйма.
- Игнорирование допуска сверления. Изношенное или низкосортное сверло диаметром 31/64 дюйма может прорезать отверстие размером в несколько тысячных дюйма, что приведет к изменению зацепления и ослаблению резьбы. Используйте качественную дрель и проверяйте размер отверстий на ответственных работах.
- Нарезание резьбы в глухих отверстиях без очистки стружки. Резьба 9/16 в глухом отверстии улавливает стружку внизу, и метчик застревает в тот момент, когда канавки заполняются. Используйте метчик со спиральной канавкой и цикл долбления вместо того, чтобы заставлять метчик глубже.
- Пропуск смазочно-охлаждающей жидкости при обработке нержавеющей стали. Нержавеющая сталь быстро затвердевает. Без жидкости поверхность становится тверже метчика, а метчик изнашивается или ломается за несколько оборотов. Используйте пасту высокого давления или специальную жидкость для резьбы по нержавеющей стали.
- Использование изношенного крана. Метчик, в котором уже проделано много отверстий, нарежет слишком большую резьбу или внезапно сломается у корня. Отслеживайте срок службы метчиков и заменяйте метчики до того, как качество резьбы ухудшится.
Ремонт поврежденной резьбы 9/16 с помощью резьбовых вставок
Сорванная резьба 9/16 не всегда означает новый корпус, новый коллектор или дорогостоящие простои. При повреждении резьбы в алюминиевой головке блока цилиндров, корпусе коробки передач или корпусе гидрораспределителя проволочная резьбовая вставка способна за несколько минут вернуть соединение в надежное состояние. В процессе ремонта используется специальное сверло для метчика, а не стандартное сверло 9/16, поскольку вставка занимает исходную оболочку резьбы и требуется метчик увеличенного размера.
Стандартная последовательность ремонта проста. Сначала высверлите старую резьбу сверлом размера, рекомендованного производителем вставки. Во-вторых, постучите по новому отверстию специальным метчиком STI, который имеет увеличенный размер по сравнению со стандартным метчиком 9/16, чтобы вставка подошла после установки. В-третьих, вкрутите вставку в резьбовое отверстие с помощью установочного инструмента. Наконец, если у вставки есть выступ, отломите его после установки. Готовое отверстие имеет внутреннюю резьбу 9/16, которая соответствует исходным размерам и подходит для того же болта.
- Высверлите поврежденную резьбу до диаметра корпуса вставки.
- Нарежьте отверстие метчиком STI, используя размер сверла STI.
- Установите проволочную вставку с помощью специального монтажного инструмента.
- Отломите хвостовик и осмотрите последнюю резьбу с помощью калибра-пробки.
 Поставщик спиральных вставок для ремонта резьбы Предлагая широкий выбор вставок с проволокой, ключом и винтовым замком, этот поставщик предлагает надежные решения для восстановления поврежденной резьбы и работы в условиях высокой вибрации. Посмотреть продукт →
Материал вставки и покрытие имеют значение при эксплуатации. Проволочные вставки из нержавеющей стали являются выбором по умолчанию из-за коррозионной стойкости и прочности, а вставки из углеродистой стали с цинковым покрытием являются более дешевым вариантом для внутреннего оборудования. Для применений с большим циклом работы или высокой вибрацией вставки с винтовым замком и запирающим сегментом могут предотвратить выкручивание болта. Вставки с запиранием ключом являются еще одним вариантом, когда сама вставка должна быть механически зафиксирована в основном материале.
Когда вы покупаете проволочные вставки, поставщик должен предоставить правильный размер метчика STI для каждого размера вставки. Поскольку в сериях 9/16 UNC и 9/16 UNF используются разные пластины, ремонтный комплект должен точно соответствовать исходной серии резьбы. Надежный производитель резьбовых вставок документирует сверло, метчик и установочный инструмент как один комплект, что снижает риск неправильного ремонта.
Выбор подходящего крана и инструментов для установки для работ во время событий 16 сентября
Метчик, который вы выбираете для работы 9/16, определяет качество резьбы так же, как и сверло. Для сквозного отверстия 9/16-12 UNC метчик со спиральной головкой, иногда называемый метчиком-пистолетом, выталкивает стружку вперед реза и является самым быстрым выбором. В глухих отверстиях метчик со спиральной канавкой вытягивает стружку из отверстия и предотвращает ее налипание на дне. Метчик с прямой канавкой подходит для неглубоких глухих отверстий в чугуне, но не справляется с длинной стружкой в алюминии или стали.
Покрытие имеет значение, даже если геометрия правильная. Яркий метчик без покрытия работает с чугуном и короткостружечными материалами. Метчик с покрытием TiN обрабатывает легированную сталь и уменьшает прилипание. Метчик с покрытием TiCN или TiAlN лучше работает при обработке алюминия и нержавеющей стали, поскольку покрытие снижает трение и предотвращает локализованную сварку на режущей кромке. Для крупного шага 9/16-12 крутящий момент резания относительно высок, поэтому правильное покрытие и острая режущая кромка необходимы для получения стабильных результатов.
Скорость резания должна быть консервативной. В легированной стали скорость резания около 30–50 SFM является безопасной отправной точкой для ручной нарезания резьбы, тогда как в алюминии можно нарезать резьбу на более высоких скоростях с помощью жесткого держателя метчика. Ключевым моментом является синхронизация подачи с шагом метчика, чтобы метчик не действовал как режущий инструмент при сжатии. Использование держателя метчика или резьбонарезной головки с соответствующей защитой от крутящего момента может предотвратить поломку, особенно в глухих отверстиях.
Если вы все еще сравниваете методы, наше руководство по как выбрать метчик для резьбы более подробно объясняет разницу между метчиками с прямой канавкой, спиральным острием и спиральной канавкой, включая практические ограничения каждой геометрии.
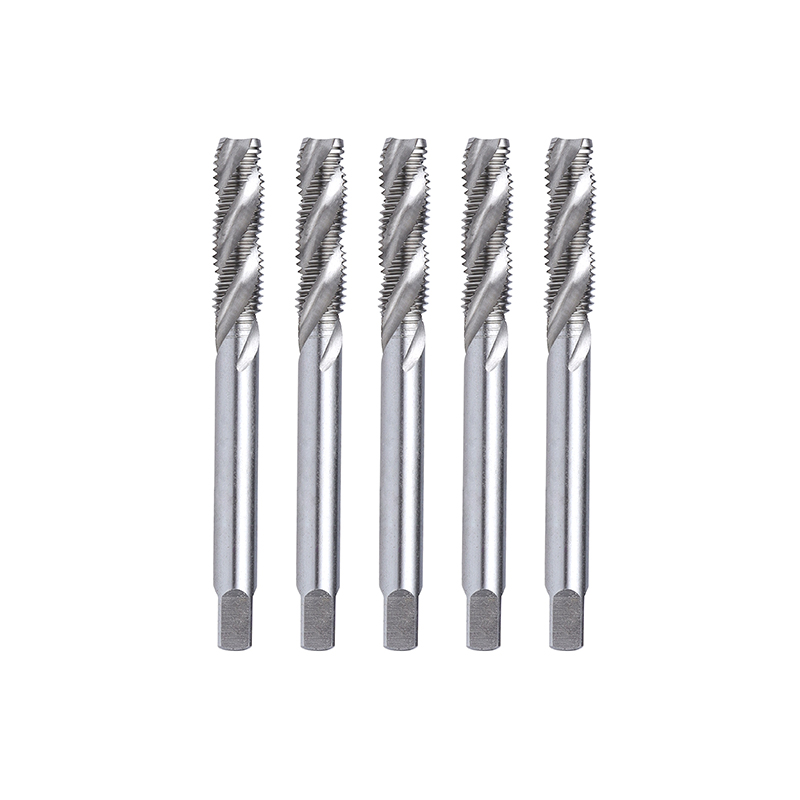 Спиральный метчик для нарезания резьбы в глубоких отверстиях Благодаря винтовым канавкам для эффективного удаления стружки этот метчик снижает риск засорения и поломки, что делает его идеальным для обработки глубоких отверстий, твердых металлов и автоматизированного массового производства. Посмотреть продукт →
При установке резьбовых вставок инструмент для установки так же важен, как и сама вставка. Монтажный инструмент правильного размера вкручивает вставку в отверстие с нужным натяжением, предотвращая ее расширение или деформацию. Инструменты для извлечения доступны, когда вставку необходимо удалить для доработки. Эти аксессуары должны поставляться от того же поставщика, что и вставки, чтобы гарантировать соответствие набора продуктов.
Сопутствующие руководства и ресурсы
Если вам необходимо проверить спецификации или оценить специализированного поставщика метчиков, резьбовых вставок и инструментов для установки, следующий ресурс познакомит вас с инженерным опытом производителя и опытом работы с ним.
Часто задаваемые вопросы о размерах метчиков 9/16
Какой размер метчика для резьбы 9/16-12 UNC?Используйте сверло диаметром 31/64 дюйма, что соответствует 0,4844 дюйма или около 12,3 мм. Это сверло обеспечивает примерно 75-процентное зацепление резьбы в стали. Это значение указано в таблицах стандартных сверл для крупной резьбы 9/16-12 UNC. |
Какой размер сверла для метчика с резьбой 9/16-18 UNF?Используйте сверло диаметром 33/64 дюйма, что соответствует 0,5156 дюйма или около 13,1 мм. Мелкий шаг оставляет отверстие большего размера, что снижает крутящий момент нарезания резьбы и создает более мелкую, но виброустойчивую резьбу. |
Могу ли я использовать сверло диаметром 1/2 дюйма, чтобы нарезать резьбу 9/16-12?Технически да, но только тогда, когда вы хотите уменьшить зацепление резьбы. Сверло диаметром 1/2 дюйма обеспечивает около 61 процента зацепления вместо стандартных 75 процентов, что полезно при обработке нержавеющей стали или закаленной легированной стали. Для работ общего назначения более безопасным выбором является сверло диаметром 31/64 дюйма. |
Каково метрическое эквивалентное сверло для резьбы 9/16?Ближайший размер метрической резьбы – М14. Для резьбы М14х2,0 используется сверло диаметром 12,2 мм, а для резьбы М14х1,5 — сверло диаметром 12,7 мм. Они близки к имперским значениям 9/16, но сама резьба не взаимозаменяема. |
Одинакова ли резьба 9/16-12 UNC и M14 x 2,0?Нет. 9/16-12 UNC имеет номинальный диаметр 0,5625 дюйма (14,2875 мм) и шаг 12 витков на дюйм, а M14 x 2,0 имеет номинальный диаметр 14 мм и шаг 2 мм. Диаметры близки, но шаг и форма резьбы разные, поэтому метчики и болты невзаимозаменяемы. |
Что означает 75-процентное зацепление резьбы для метчика 9/16?Это означает, что внутренняя резьба занимает 75 процентов от теоретической полной глубины резьбы. Это отраслевой компромисс между прочностью резьбы и моментом нарезания резьбы. 75-процентная резьба выдерживает почти полную нагрузку, чем 100-процентная резьба, но требует значительно меньшего усилия резания. |
Какой метчик следует использовать для глухого отверстия 9/16-12 UNC?Используйте метчик со спиральной канавкой, который вытягивает стружку из отверстия во время резки. Для сквозного отверстия метчик со спиральной точкой работает быстрее, поскольку при этом стружка выталкивается вперед метчика. Всегда используйте жидкость для нарезания резьбы, соответствующую основному материалу. |
Как починить сорванную резьбу 9/16?Высверлите поврежденную резьбу до диаметра, рекомендованного производителем вставки, нарежьте отверстие метчиком STI и установите вставку с проволочной резьбой, используя подходящий установочный инструмент. Метчик STI имеет увеличенный размер по сравнению со стандартным метчиком 9/16, поэтому оригинальный болт по-прежнему подходит после установки вставки. |
Краткое изложение окончательного решения для вашей работы по прослушиванию событий 16 сентября
Выбор правильного размера сверла для метчика 9/16 — это разница между чистой и надежной резьбой и сломанным метчиком или зачищенным отверстием. Для большинства работ следует запомнить цифры 31/64 дюйма для 9/16–12 UNC и 33/64 дюйма для 9/16–18 UNF. Если материал требует меньшего зацепления, перейдите к сверлу диаметром 1/2 дюйма для грубой серии, но сначала подтвердите требования к применению. Метрическая резьба М14 является близким соседом, но не является заменой резьбы 9/16.
Для отделов закупок и проектирования сотрудничество со специализированным производителем также снижает риск ошибок в спецификациях. Dongtai Jinzhize Metal Products Co., Ltd. является профессиональным производителем и поставщиком резьбовых вставок, который производит вставки с проволочной резьбой, саморезные вставки, вставки с замком под ключ, гайки для преобразования внутренней и внешней резьбы, масляные пробки, а также краны и монтажные инструменты, которые идут с ними. Оптовые покупатели, которым требуется стабильное качество при больших объемах заказов, могут получить комплексное решение для нарезания резьбы и ремонта в виде согласованной системы, а не собирать инструменты от нескольких поставщиков.
Используйте стандартную таблицу сверления метчиков в качестве отправной точки, откорректируйте ее с учетом материала и условий эксплуатации, проверьте серию резьбы на чертеже и обеспечьте своих операторов качественными метчиками и смазочно-охлаждающей жидкостью. Резьба 9/16 – надежное и экономичное соединение, если отверстие просверлено правильно с первого раза.


