


Рисунок приземляется на стол машиниста. На выноске написано «нержавеющая сталь 303» для небольшой пробки для слива масла с резьбой и набора саморезных вставок. Никто не спрашивает, будет ли деталь достаточно прочной, потому что прочность никогда не была причиной выбора марки. Деталь была выбрана потому, что винтовому станку приходится проворачивать тысячи таких деталей за смену со стружкой, которая легко ломается, а также потому, что готовому компоненту еще предстоит пережить годы влаги, дорожных солевых брызг и влажности в мастерской. Этот компромисс — именно то, что описывают свойства материала нержавеющей стали 303: аустенитный сорт, предназначенный в первую очередь для механической обработки, а во вторую — для устойчивости к коррозии.
Краткая версия, перед подробностями: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) представляет собой хромоникелевую аустенитную нержавеющую сталь типа 18/8 с добавлением от 0,15 до 0,35 процентов серы, специально предназначенной для разрушения стружки. Его нельзя упрочнить термической обработкой, он по существу немагнитен в отожженном состоянии, его предел прочности при отжиге находится в диапазоне от 500 до 700 МПа, а его общая коррозионная стойкость близка к 304. Единственное, в чем он явно отстает, — это устойчивость к хлоридной точечной коррозии, потому что те же самые включения сульфида марганца, которые делают его таким прекрасным в механической обработке, также первыми растворяются в агрессивной среде.
В этой статье рассматриваются состав, механические и физические данные, обрабатываемость, коррозионное поведение, пределы нагрева и сварки, логика выбора и проверки поставщиков, которые лежат в основе этого короткого ответа. Оно написано для инженеров, покупателей и специалистов по качеству, которым приходится обосновывать выбор материала в чертеже или заказе на поставку, а не в учебнике.
Ключевой вывод: нержавеющая сталь 303 — это аустенитная марка, легко поддающаяся механической обработке, в которой устойчивость к хлоридной точечной коррозии приходится на одну из самых высоких скоростей обработки среди всех нержавеющих сталей, поэтому она доминирует в деталях, подвергаемых резьбовой обработке, таких как резьбовые вставки, переходники и сливные пробки.
Краткий обзор свойств материала из нержавеющей стали 303
Прежде чем переходить к отдельным значениям, полезно просмотреть всю оценку в одном представлении. В таблице ниже приведены основные свойства материала нержавеющей стали 303, которые указаны в большинстве сертификатов и технических характеристик материалов, а также практическое значение каждого из них в цехах.
| Недвижимость | Типичное значение | Что это означает для резьбового компонента |
|---|---|---|
| Семья классов | Аустенитный, хромоникелевый | Не закаливается при термической обработке; сила приходит от холодной работы |
| Обозначение UNS/EN | С30300/1.4305 | Взаимозаменяем на большинстве чертежей с AISI 303 и X8CrNiS18-9. |
| Предел прочности (отожженный) | от 500 до 700 МПа | Подходит для вставок и пробок, нагруженных сдвигом и сжатием. |
| Предел текучести 0,2 процента (отожженный) | от 190 до 260 МПа | Низкая производительность приводит к необходимости значительного зацепления резьбы. |
| Удлинение | от 35 до 50 процентов | Хорошая пластичность, поэтому резьба скатывается и деформируется, а не трескается. |
| Твердость (отжиг) | от 160 до 200 ГБ | Возможна обработка стандартным твердосплавным инструментом на высокой скорости резания. |
| Относительная обрабатываемость | Около 78 процентов B1112 | Разрезать примерно в 1,7 раза быстрее, чем 304. |
| Магнитное поведение | Практически немагнитен при отжиге | Небольшой магнетизм после холодной обработки или накатки резьбы. |
| Устойчивость к хлоридной точечной коррозии | Ниже 304 и намного ниже 316 | Избегайте воздействия морских, химических веществ и сильных противообледенительных средств. |
Ключевой вывод: если в спецификации указано только «нержавеющая сталь», марки 303 и 304 не являются взаимозаменяемыми в хлоридной среде, хотя на полке они выглядят одинаково.
Химический состав и обозначения марок
Сплав 303 представляет собой легкообрабатываемую модификацию аустенитного семейства 18/8. Его базовый химический состав по существу представляет собой 304 с контролируемыми добавками серы или селена и слегка смягченным ограничением по углероду и фосфору, что отражает реалии производства слитков в больших объемах, а не какие-либо попытки улучшить коррозионные характеристики.
| Элемент | Диапазон | Роль в классе |
|---|---|---|
| Углерод (С) | 0,15 макс. | Ограничено для ограничения образования карбида хрома по границам зерен. |
| Кремний (Si) | 1,00 макс. | Раскисление при плавке; остаточные уровни незначительно влияют на обрабатываемость |
| Марганец (Mn) | 2,00 макс. | В сочетании с серой образует включения сульфида марганца, которые разбивают стружку. |
| Фосфор (Р) | 0,20 макс. | Надбавка выше 304; незначительно способствует хрупкости стружки |
| Сера (S) | от 0,15 до 0,35 | Определяющее дополнение; создает внутренние насечки, которые укорачивают стружку |
| Хром (Cr) | от 17,0 до 19,0 | Образует пассивную оксидную пленку, обеспечивающую коррозионную стойкость. |
| Никель (Ni) | от 8,0 до 10,0 | Стабилизирует аустенитную структуру и обеспечивает пластичность и вязкость. |
| Молибден (Мо) | 0,60 макс (опционально) | Добавлено не намеренно; отсутствие - это то, что отличает 303 от 316 |
Содержание серы — самый важный показатель в этой таблице, и его чаще всего неправильно указывают. Нагрев с содержанием серы 0,15 процента заметно хуже, чем нагрев с 0,30 процента, однако оба полностью соответствуют спецификации 303. Для цеха винтовых станков, производящего миллионы небольших пластин в год, этот разброс напрямую отражается на смене инструмента, времени цикла и проценте брака.
Варианты с селеном и медью
На чертежах регулярно встречаются два варианта, и их не следует рассматривать как идентичные стандарту 303:
- 303Se (УНС S30323) - селен заменяет серу в качестве добавки, добавляемой при механической обработке. Стружкодробление хорошее, качество поверхности часто лучше, но индекс обрабатываемости немного ниже, чем у серосодержащей стали 303. Основная причина выбора этой стали — улучшенная способность к горячей и холодной штамповке, а также немного лучшая коррозионная стойкость, поскольку включения селена являются менее агрессивными инициаторами образования язв, чем сульфиды.
- 303Cu - вариант с медным подшипником, используемый там, где необходимы улучшенная холодная высадка или несколько лучшие коррозионные характеристики. Он часто встречается в заготовках крепежа и в проволоке для холоднодеформированных деталей.
- 303 Сульф и дженерик 303 - коммерческие обозначения, которые всегда должны быть привязаны к письменному химическому диапазону и сертификату, поскольку само по себе «303» не определяет содержание серы, твердость или состояние поставки.
Эквиваленты марок, которые следует знать при просмотре импортной документации, включают AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 и GB/T Y1Cr18Ni9. На практике поставщик в Азии, Европе или Северной Америке будет указывать одно и то же семейство, но формат сертификата и объем испытаний различаются, поэтому в заказе на поставку необходимо указать, какой стандарт является регулирующим.
Ключевой вывод: содержание серы от 0,15 до 0,35 процента — это то, что делает машину 303 хорошей, но точная точка внутри этого окна — это переменная покупательной способности, которую следует зафиксировать для больших объемов работы.
Механические свойства нержавеющей стали 303
Механические данные для 303 всегда зависят от условий, и именно здесь возникает большинство ошибок в спецификациях. Таблица данных, указанная для отожженного прутка, выглядит слабой по сравнению с таблицей, указанной для холоднотянутого прутка той же марки, и оба верны. Причина в том, что сталь 303 является аустенитной и ее нельзя укрепить закалкой или отпуском. Единственным доступным рычагом является холодная обработка, применяемая либо в виде волочения прутка перед механической обработкой, либо в виде накатки резьбы и формовки после нее.
| Недвижимость | Отожженный пруток | Холоднотянутый или катаный пруток |
|---|---|---|
| Предел прочности | от 500 до 700 МПа | от 690 до 860 МПа |
| предел текучести 0,2 процента | от 190 до 260 МПа | от 450 до 700 МПа |
| Удлинение in 50 mm | от 35 до 50 процентов | от 10 до 25 процентов |
| Уменьшение площади | Около 50 процентов | Около 35 процентов |
| Твердость | от 160 до 200 ГБ | от 230 до 320 ГБ |
| Модуль упругости | от 193 до 200 ГПа | от 193 до 200 ГПа |
| коэффициент Пуассона | 0.30 | 0.30 |
Из этой таблицы следуют два следствия. Во-первых, отношение текучести к растяжению отожженного 303 низкое, примерно от 0,35 до 0,45, что означает, что материал заметно деформируется, прежде чем сломается. Для резьбовой вставки или конверсионной гайки эта пластичность полезна: боковые поверхности резьбы могут соответствовать слегка несовершенной сопрягаемой резьбе, а не растрескиваться. Во-вторых, та же пластичность означает, что резьбу можно выдернуть из мягкого основного материала задолго до того, как сама вставка выйдет из строя, поэтому прочность основного материала и длина задействованной резьбы обычно определяют соединение.
Сила против вовлеченности, а не только сила
Распространенной ошибкой при изготовлении алюминиевых корпусов является указание более прочной вставки вместо большего зацепления. Если вставка из нержавеющей стали 303 установлена в бобышку из литого под давлением алюминия только с четырьмя резьбовыми соединениями, алюминий сначала срезается независимо от марки вставки. Практические правила взаимодействия, которые сохраняются в производстве:
- Для родительских элементов из стали и чугуна стремитесь к тому, чтобы диаметр резьбы в зацеплении был как минимум в 1,0–1,5 раза больше номинального диаметра резьбы.
- Для родителей из алюминия и магния стремитесь к диаметру, в 2,0 раза превышающему номинальный, или используйте вставку с замком или вставку с тремя отверстиями, предназначенную для распределения нагрузки.
- В случае пластмасс и композитов нагрузка воспринимается приклеенной или формованной вставкой, а не за счет резьбового соединения, и роль 303 ограничивается формой внутренней резьбы.
- Если присутствует вибрация, используйте проволочную вставку с винтовой фиксацией или фиксирующую заплату, а не полагайтесь только на крутящий момент.
Показатели усталости следуют той же логике. Предел выносливости отожженной стали 303 при вращательном изгибе значительно ниже, чем у холоднодеформированного стержня, а в резьбовом соединении усталостная долговечность определяется надрезом на первой зацепленной резьбе. Накатывание резьбы после механической обработки оставляет сжимающее остаточное напряжение в основании и значительно увеличивает усталостную долговечность по сравнению с нарезанием, что является одной из причин, по которой накатка резьбы остается стандартом для крупносерийных крепежных изделий из нержавеющей стали.
Ключевой вывод: 303 не подлежит термической обработке, поэтому любые требования к прочности выше примерно 700 МПа должны быть выполнены путем указания наклепанного отпуска и принятия более низкой пластичности.
Физические и термические свойства нержавеющей стали 303
Физические данные имеют большее значение, чем ожидает большинство проектировщиков, особенно в сборках, в которых наблюдается циклическое изменение температуры. Вставка из нержавеющей стали в алюминиевом корпусе расширяется с другой скоростью, чем основной металл, и результирующее изменение предварительной нагрузки часто является причиной ослабления соединения, а не только вибрацией.
| Недвижимость | Типичное значение | Значение дизайна |
|---|---|---|
| Плотность | 7,9 г/см3 | Масса детали близка к углеродистой стали при той же геометрии. |
| Диапазон плавления | 1400–1420 °С | Значительно выше любой температуры эксплуатации в автомобильной или аэрокосмической отрасли. |
| Удельная теплоемкость | Около 500 Дж/кг·К | Медленно нагревается и медленно остывает по сравнению с алюминием. |
| Теплопроводность при 100 °C | Около 16,2 Вт/м·К | Плохой отвод тепла, поэтому во время обработки необходимо поддерживать поток смазочно-охлаждающей жидкости. |
| Электрическое сопротивление | Около 0,72 микроомметра | Не является предпочтительным материалом для проводящих дорожек. |
| Тепловое расширение, от 20 до 100 °C | Около 17,3 х 10-6 на К | Ниже, чем у алюминия, примерно 23, что изменяет предварительную нагрузку при нагревании. |
| Относительная магнитная проницаемость | Около 1,02 в отожженном состоянии, примерно до 3 в холодном состоянии. | Проверьте требования к магнетизму относительно фактического состояния. |
| Модуль упругости | от 193 до 200 ГПа | Жестче, чем алюминий, поэтому распределение нагрузки благоприятствует вкладышу. |
Магнитное поведение заслуживает отдельного упоминания. Многие клиенты отказываются от детали из нержавеющей стали, потому что к ней прилипает магнит. В 303 слабое притяжение является нормальным и ожидаемым после холодной волочения, накатки резьбы или жесткой механической обработки, поскольку эти операции частично преобразуют аустенит в мартенсит. Полностью отожженная деталь из стали 303 со снятыми напряжениями будет иметь проницаемость, близкую к 1,02, тогда как деталь, подвергнутая сильной холодной штамповке, может показывать этот показатель в несколько раз больше. Если спецификация требует немагнитного поведения, это требование должно быть записано в отношении конечного состояния, а не сырья.
Показатель теплового расширения также объясняет практическую проблему. Когда в алюминиевый корпус установлена заглушка из нержавеющей стали и узел нагревается, алюминий растет быстрее. Если заглушка была затянута до значения, соответствующего стальному корпусу, преднатяг может упасть и соединение может просачиваться. В условиях высоких температур немного более высокий начальный крутящий момент, уплотнительная шайба с контролируемым сжатием или резьбовой герметик, рассчитанный на соответствующий температурный диапазон, обычно решают проблему более надежно, чем смена марок.
Ключевой вывод: небольшой магнетизм в готовой детали из 303 является нормальным явлением и не указывает на неправильный сорт; Вместо этого проверьте требования к проницаемости в условиях холодной обработки.
Обрабатываемость: свойство, которое продается 303
Обрабатываемость обычно указывается как индекс, при котором автоматная углеродистая сталь B1112 принимается за 100 процентов. Индекс не является лабораторной константой; это отраслевое соглашение, отражающее достижимую скорость резания при разумном сроке службы инструмента. Он по-прежнему отвечает на вопрос, который задает каждый планировщик производства: сколько деталей в час будет производить данная марка, прежде чем износ инструмента приведет к изменениям. На индекс марки нержавеющей стали влияют три фактора: химический состав включений, скорость наклепа аустенитной матрицы и теплопроводность, которая определяет, сколько тепла должен поглотить инструмент. Включения сульфида марганца в 303 действуют как концентраторы внутренних напряжений, поэтому стружка раскалывается на короткие сегменты, а не образует длинное запутанное птичье гнездо вокруг инструмента. Это единственное поведение обеспечивает более высокие скорости поверхности, более тяжелые подачи и меньшее вмешательство оператора. В приведенной ниже таблице 303 помещены рядом с другими распространенными оценками с использованием того же индекса.
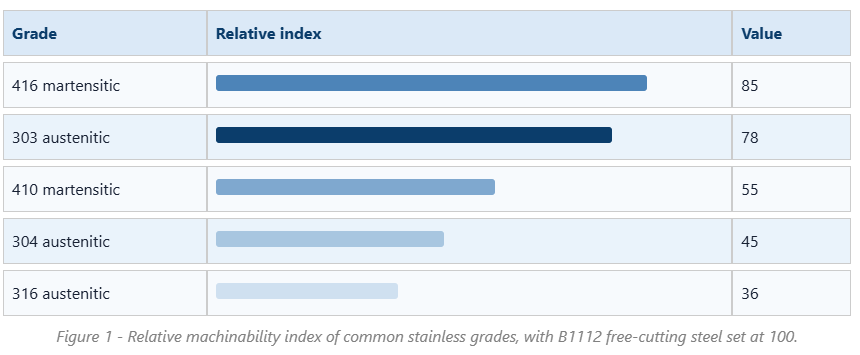
Разрыв между 303 и 304 — единственный наиболее коммерчески значимый факт в этой статье. При индексе 78 против 45, 303 удаляет материал быстрее, образует более короткую стружку и производит гораздо меньше смен инструмента за смену. На многошпиндельном винтовом станке, обрабатывающем мелкие детали, эта разница часто решает, будет ли работа прибыльной. Это также объясняет, почему почти все небольшие резьбовые детали из нержавеющей стали, представленные на рынке, от заготовок для проволочных вставок до сливных пробок, по умолчанию указаны под номером 303, если только клиент не попросит что-то другое.
Преимущество не безгранично и сопряжено с реальными штрафами. Сульфидные включения снижают коррозионную стойкость, как обсуждается позже, а также делают материал менее пригодным для сварки, поскольку сера способствует образованию горячих трещин. Чистота поверхности может быть превосходной, но если после механической обработки проводится пассивирующая кислотная обработка, включения могут оставлять микроскопические ямки, которые при увеличении выглядят как дефекты. Износ инструмента лучше, чем у 304, но все еще далек от углеродистой стали, поэтому обычным выбором являются твердые сплавы с прочной подложкой и PVD-покрытием. Давление охлаждающей жидкости имеет значение, поскольку 303 плохо проводит тепло; СОЖ под высоким давлением, проходящая через инструмент, удерживает режущую кромку при температуре ниже температуры, при которой начинает образовываться нарост.
Типичными начальными параметрами для токарной обработки отожженной стали 303 с твердосплавным покрытием являются скорость резания от 150 до 200 метров в минуту и подача от 0,10 до 0,25 миллиметров на оборот, при этом точные цифры корректируются с учетом глубины резания и жесткости. Инструменты из быстрорежущей стали по-прежнему используются для нарезания резьбы малого диаметра и формовых инструментов, но на гораздо более низких скоростях, обычно от 25 до 40 метров в минуту. Нарезание резьбы — это операция, в которой 303 заслужил свою репутацию, поскольку короткая стружка очищает канавки гораздо легче, чем волокнистая стружка, производимая 304, что значительно снижает вероятность поломки метчика в глухих отверстиях.
Еще один практический момент — последовательность. Поскольку диапазон содержания серы широк, две плавки соответствующего 303 могут вести себя по-разному. Цеху, выполняющему большие объемы работ, следует попросить завод или производителя компонентов удерживать прибавку к свободной обработке в верхней половине диапазона, если время цикла и срок службы инструмента имеют решающее значение. Там, где качество поверхности или формуемость имеют большее значение, лучше использовать вариант с низким содержанием серы или селена.
Наконец, обрабатываемость – это не только скорость. Речь также идет о затратах на лом, удаление заусенцев и проверку. Сплавы, предназначенные для свободной резки, позволяют получить меньшие заусенцы, детали со стабильными размерами и более предсказуемый размер резьбы, что снижает количество бракованных деталей при окончательном контроле. В деталях с несколькими резьбами, поперечными отверстиями и уплотняющими поверхностями вторичная экономия может превысить экономию времени цикла.
Стоит помнить, что индекс в таблице предполагает определенный набор исходных условий, обычно одноточечное точение твердосплавным инструментом и фиксированный критерий стойкости инструмента. Изменение операции немного меняет рейтинг. Например, сверление более чувствительно к эвакуации стружки, чем точение, поэтому относительное преимущество 303 перед 304 даже больше при глубоком сверлении и нарезании резьбы, чем можно предположить по одному индексу.
Ключевой вывод: 303 существует из-за его индекса обрабатываемости, равного примерно 78, и любое решение о переходе на 304 или 316 по причинам коррозии должно учитываться с учетом увеличения времени цикла на 40 процентов или более.
Коррозионная стойкость нержавеющей стали 303
В чистой сельской местности и в помещении 303 ведет себя почти так же, как 304, и сохраняет блестящую поверхность в течение многих лет. Пресная вода, мягкие моющие средства, многие среды, контактирующие с пищевыми продуктами, не содержащие хлоридов, а также большинство условий под капотом автомобиля с периодической влажностью — все это приемлемо. Проблемы начинаются, когда хлориды присутствуют в значительной концентрации.
Механизм прост. Включения сульфида марганца прерывают пассивную пленку оксида хрома. В присутствии ионов хлорида эти включения растворяются преимущественно, создавая микротрещины, в которых местный химический состав становится кислым и испытывает недостаток кислорода. Как только ямка возникает, она распространяется, потому что внутренняя часть ямы становится анодом, а окружающая поверхность действует как большой катод. Вот почему деталь 303 может выглядеть безупречно в течение двух лет на заводе, расположенном внутри страны, а затем в течение нескольких месяцев на ней появятся язвы, если та же самая деталь установлена рядом с прибрежным участком или подвергается воздействию противообледенительной соли.
Устойчивость к точечной коррозии часто сравнивают с использованием эквивалентного числа стойкости к точечной коррозии, рассчитанного на основе содержания хрома, молибдена и азота. Для 303 нет преднамеренного молибдена или азота, поэтому значение находится в диапазоне от 17 до 19, аналогично 304, но с гораздо более высокой плотностью мест инициирования. В марку 316 добавляется молибден, и ее содержание составляет примерно от 24 до 26, поэтому она остается стандартом для морской и химической промышленности.
| Фактор | 303 | 304 | 316 |
|---|---|---|---|
| Эквивалент сопротивления точечной коррозии | Примерно с 17 до 19 | Примерно с 18 до 19 | Примерно с 24 до 26 |
| Места закладки карьеров | Высокая, из-за сульфидных включений | Низкий | Очень низкий |
| Относительная обрабатываемость | Около 78 | Около 45 | Около 36 |
| Морское или прибрежное воздействие | Не рекомендуется | Ограниченный | Рекомендуется |
| Свариваемость | Плохой риск горячего растрескивания | Хорошо | Хорошо |
| Типичное использование резьбовых деталей | Вставки, переходники, сливные пробки | Общие крепления и вставки | Морская и технологическая арматура |
Есть одно смягчение, о котором стоит знать. Пассивация в лимонной или азотной кислоте после механической обработки удаляет свободное железо и поверхностные загрязнения, а также немного улучшает характеристики 303 за счет очистки внешних включений. Он не меняет основной химический состав и не спасает деталь, используемую в среде, богатой хлоридами. Электрополировка идет еще дальше, полностью удаляя тонкий поверхностный слой, что улучшает внешний вид и устойчивость к инициированию, но опять же польза ограничивается кожей.
Для сливных пробок и других уплотняющих компонентов окружающая среда обычно менее агрессивна, чем кажется. Моторное масло, трансмиссионная жидкость и охлаждающая жидкость обычно не содержат хлоридов, а пробка видна внутри поддона, а не в зоне брызг. Вот почему свечи из нержавеющей стали 303/304/316 обычно предлагаются как семейство, что позволяет покупателю подобрать класс в зависимости от воздействия, а не выбирать по умолчанию самый дорогой вариант.
Разумное правило выбора состоит в том, чтобы использовать 303, если деталь обрабатывается в больших объемах и окружающая среда благоприятна, перейти на 304, где возможно некоторое воздействие хлоридов и умеренная коррозия, и перейти на 316, где деталь будет подвергаться воздействию соли, морского воздуха или технологических химикатов. И наоборот, выбор 316 для сухого применения внутри помещений увеличивает стоимость без ощутимой выгоды.
Ключевой вывод: 303 — прекрасный выбор для эксплуатации внутри помещений, в маслянистых и умеренно влажных помещениях, но его никогда не следует использовать в прибрежных, морских или богатых хлоридами средах, где изъязвление начинается на сульфидных включениях.
Жаростойкость, термообработка и поведение при сварке
В технических описаниях обычно указывается, что 303 устойчив к окислению при периодическом воздействии до температуры примерно до 760 °C и при непрерывной эксплуатации примерно до 870 °C. Эти цифры описывают образование оксидных отложений, а не структурную пригодность. Добавление серы, которое делает эту марку обрабатываемой, также является причиной того, что она не является хорошим выбором для эксплуатации при повышенных температурах, поскольку сульфиды могут способствовать охрупчиванию и ускоренному разрушению границ зерен.
Важные факты о термообработке
- 303 не может быть упрочнен термической обработкой. Любые требования к твердости должны быть выполнены путем холодной обработки, а не закалки или старения.
- Отжиг проводится при температуре примерно от 1010 до 1120 ° C с последующим быстрым охлаждением, его цель — размягчить нагартованный материал и восстановить пластичность, а не повысить прочность.
- Снятие напряжений обрабатываемых деталей обычно проводится при температуре от 350 до 400 °C. Этот диапазон выбран намеренно, чтобы оставаться ниже окна сенсибилизации, где карбиды хрома образуются на границах зерен.
- Следует избегать длительного воздействия температур примерно от 425 до 815 °C, поскольку осаждение карбида хрома удаляет хром из окружающей матрицы и оставляет полосу, склонную к коррозии.
Сварка – слабое место
303 обычно считается непригодным для сварки. Сера снижает диапазон температур затвердевания и способствует образованию горячих трещин в сварном валике, а также увеличивает пористость. Если конструкция требует сварки, обычным подходом является замена компонента на 304 или 316 или на комбинацию наполнителя и основы с низким содержанием серы. Там, где действительно необходимо соединить деталь из 303, сварку следует ограничить процессами с низким тепловложением с присадкой 308L с последующим полным отжигом и травлением, но даже в этом случае коррозионная стойкость сварного шва и зоны термического влияния будет хуже, чем у основного металла.
Холодная штамповка и истирание
Холодная обработка стали 303 возможна, но ограничена. Скорость наклепа высокая, как и у других аустенитных марок, поэтому тяжелые операции формовки, такие как глубокая вытяжка или тяжелая холодная высадка, обычно выполняются из 303Se или 304, а не из серосодержащего 303. Накатка резьбы, напротив, хорошо подходит для 303 и является стандартным способом изготовления высокопрочной резьбы на вставках и небольших крепежных изделиях.
Истирание – еще одна характеристика аустенита, которую стоит учитывать. Когда две поверхности из нержавеющей стали одинаковой твердости трутся под давлением, они могут локально свариться и порваться, поэтому гайки из нержавеющей стали иногда заедают болты из нержавеющей стали. В резьбовых узлах это контролируется использованием разных марок, применением противозадирного состава на основе молибдена, контролем крутящего момента или определением конструкции фиксирующей вставки, которая не требует повторной разборки.
Ключевой вывод: относитесь к 303 как к материалу, предназначенному только для механической обработки; если соединение должно быть сварным или подвергается длительной температуре выше 400 °C, вместо этого укажите 304 или 316.
303 против 304 против 316: выбор по свойствам, а не по привычке
Выбор сплава — это баланс между тремя переменными, которые действуют в разных направлениях: стоимость обработки, требования к коррозии и требования к прочности или пластичности. Приведенное ниже сравнение двух столбцов демонстрирует логику выбора для двух семейств компонентов, на которые чаще всего влияет решение 303.
Резьбовые вставки и переходники
| Заглушки, фитинги и уплотнительные компоненты
|
Одно из частых заблуждений заключается в том, что переход на номер 316 всегда является более безопасным выбором. На практике компонент 316, который истирается во время сборки и подвергается повторной затяжке несколько раз, может оказаться менее надежным, чем правильно затянутая деталь 303 с надлежащим уплотнением. Марка материала является одной из переменных в системе, которая также включает форму резьбы, класс допуска, качество поверхности, смазку и момент затяжки при сборке.
Издержки являются реальными и заслуживают количественной оценки. Поскольку у 316 станков примерно 36 по индексу по сравнению с 78 у 303, время обработки одной и той же детали может быть больше, чем в два раза, а сам материал дороже. Для мелкосерийной детали это может означать, что стоимость единицы продукции утроится. Там, где среда обслуживания действительно требует 316, это деньги, потраченные не зря; там, где этого не происходит, просто теряется маржа.
Ключевой вывод: выберите сплав на основе фактического воздействия и фактического объема обработки и запишите на чертеже сорт и отпуск, чтобы выбор можно было повторить.
Приложения: где свойства 303 окупаются в резьбовых компонентах
Описанные выше свойства четко соответствуют конкретному классу компонентов: небольшие, с резьбой, производимые в больших объемах и устойчивые к ржавчине, не подвергающиеся воздействию хлоридов. В этом пространстве доминируют четыре семейства продуктов.
Вставки с самонарезающей резьбой
Самонарезающая вставка нарезает собственную резьбу в просверленное или просверленное отверстие в алюминии, магнии или пластике. Режущие пазы требуют чистого удаления стружки во время установки, а внешняя резьба должна быть достаточно прочной, чтобы можно было резать без сколов. 303 в отожженном или слегка наклепанном состоянии хорошо уравновешивает эти потребности, а когда требуется более прочный или более устойчивый к коррозии вариант, та же геометрия доступна в 304 или 316.
Качество установки зависит как от отверстия, так и от вставки. Отверстие, просверленное немного большего размера, позволит вставке вращаться, а отверстие меньшего размера увеличит крутящий момент при установке и может срезать приводные шпонки. Диапазоны допусков для направляющего отверстия обычно предоставляются производителем пластины и должны рассматриваться как обязательные, а не рекомендательные.
Резьбовые вставки с тремя отверстиями
Вставки с тремя отверстиями устанавливаются с помощью специального инструмента, который зацепляется тремя шпонками и затем фиксируется на месте. Они сопротивляются вращению гораздо лучше, чем простые спиральные вставки, и являются распространенным выбором там, где ожидается вибрация или повторная разборка. Обычно выбирают материал 303 из соображений стоимости и обрабатываемости, а также 304 или 316, если требования к коррозии выше.
Поскольку нагруженная резьба является внутренней и защищена основным материалом, коррозионная среда, видимая вставке, в основном представляет собой среду внутри сборки, которая часто является безопасной. Это одна из причин, по которой сталь 303 отлично работает в двигателях, коробках передач и рамах машин, даже несмотря на то, что та же марка быстро выйдет из строя на открытом оборудовании морской палубы.
Вставки с ключом и переходные гайки
Вставки с запиранием ключом используют внешние ключи, проходящие сквозь основной материал, для механической блокировки вставки. Переходные гайки, также называемые переходниками с наружной резьбой на внутреннюю, позволяют компоненту переключаться между метрической и дюймовой резьбой или между различными шагами резьбы. Оба преимущества заключаются в способности 303 сохранять жесткие допуски на форму резьбы после высокоскоростной обработки, и оба обычно поставляются из углеродистой стали 303, 304 или 316, чтобы покупатель мог подобрать марку в зависимости от применения.
Масляные пробки и резьбовые пробки
Сливные и уплотнительные пробки представляют собой классические детали винтовых машин: простая геометрия, малые допуски резьбы, высокий годовой объем. Внутренней средой обычно является масло или охлаждающая жидкость, а внешней средой может быть моторный отсек, станина машины или наружный кожух. Выбор 303 для внутреннего оборудования и 316 для открытого морского оборудования является стандартным и экономически эффективным разделением.
Последнее замечание по применению касается контакта разнородных металлов. При установке вставки из нержавеющей стали в алюминиевый корпус соединение образует гальваническую пару, а при наличии электролита алюминий становится анодом. Это редко является проблемой для сухого внутреннего оборудования, но во влажной или соленой среде это ускоряет коррозию основного металла вокруг вставки. Защитные покрытия, герметики или смена исходного материала являются обычными корректирующими действиями.
Ключевой вывод: внутренняя резьба вставки обычно подвергается воздействию мягкой среды, поэтому 303 остается стандартным выбором для вставок большого объема, если только сама сборка не подвергается воздействию хлоридов.
Практика технического обслуживания и эксплуатации
Выбор материала помещает компонент на стартовую линию; практика технического обслуживания определяет, как он будет работать в течение срока службы. Детали с резьбой из нержавеющей стали выходят из строя по небольшому количеству предсказуемых причин, и большинство из них можно предотвратить.
- Чрезмерный крутящий момент. Поскольку отожженный сплав 303 имеет предел текучести от 190 до 260 МПа, значение крутящего момента, скопированное из таблицы стальных креплений, может растянуть или сорвать резьбу. Всегда используйте данные крутящего момента, опубликованные для конкретной вставки или заглушки, и регулярно проводите повторную калибровку приводов.
- Раздражение. Нержавеющий контакт с нержавеющей сталью под давлением может заклинить. Противозадирный состав, другой тип сопряжения или процедура установки со смазкой устраняют большую часть риска.
- Недостаточная вовлеченность. Пробка, которой до полного зацепления не хватает на две резьбы, будет давать течь независимо от класса. Проверяйте глубину контакта во время проверки первого изделия, а не после неисправности на месте.
- Хлоридная атака. Питтинг на детали 303 является признаком того, что ее сорт не соответствует требованиям окружающей среды, а не того, что деталь неисправна. Замените на 316 или добавьте защитный барьер.
- Гальваническая коррозия материнской платы. Ищите белый или серый продукт коррозии вокруг вставки из нержавеющей стали в алюминиевом корпусе, что указывает на израсходование алюминия.
Практика проверок должна соответствовать виду отказа. Визуальный осмотр выявляет точечную коррозию, коррозионные пятна и повреждения резьбы. Калибр резьбы улавливает смещение размеров после установки. Для ответственных соединений проверка крутящего момента после первого термического цикла более информативна, чем проверка крутящего момента при сборке, поскольку позволяет выявить потерю предварительного натяга. Периодическая химическая проверка с использованием ручного рентгенофлуоресцентного анализатора подтвердит, что поступающий материал действительно имеет сорт 303, а не замененный сорт, что является распространенной проблемой при смешанных запасах.
Хранение также имеет большее значение, чем кажется. Компоненты из нержавеющей стали, хранящиеся в открытых деревянных контейнерах на влажном складе, могут накапливать поверхностные загрязнения и образовывать пятна ржавчины, которые носят косметический, а не структурный характер, но они все равно станут причиной жалоб клиентов. Хранение деталей в герметичной упаковке с летучим ингибитором коррозии и обращение с ними в чистых перчатках позволяет избежать большинства подобных споров.
Ключевой вывод: большинство отказов компонентов 303 в полевых условиях связаны с крутящим моментом, зацеплением или окружающей средой, а не с самим материалом, поэтому процедуры технического обслуживания заслуживают такого же внимания, как и обозначение класса.
Поиск компонентов из нержавеющей стали 303: что указывать?
Поскольку 303 имеет широкий допустимый химический диапазон и несколько температур, заказ на поставку несет большую часть риска качества. Компетентный производитель или поставщик должен быть в состоянии без колебаний ответить на каждый из следующих вопросов.
| Элемент для указания | Почему это важно |
|---|---|
| Класс и стандарт | UNS S30300 или EN 1.4305, указано явно, а не «нержавеющая сталь». |
| Диапазон серы | Определяет стабильность обработки и, косвенно, поведение питтинга. |
| Условия поставки | Отожженный или холоднотянутый; в значительной степени влияет на прочность и пластичность |
| Твердость range | Удобный пункт проверки при входном контроле |
| Сертификат материала | EN 10204 3.1 с возможностью отслеживания номера плавки до готовой партии. |
| Класс допуска резьбы | 6H, 6g или по желанию заказчика; проверено с помощью манометров «годен» и «непроходен» |
| Обработка поверхности | Пассивация, гальваническое покрытие или смазка сухой пленкой с определенным испытанием. |
| План выборки | Определяет, сколько деталей в партии проверяется и по каким критериям |
| Упаковка | Предотвращает загрязнение, повреждение от влаги и повреждение при транспортировке. |
Сотрудничество с производителем, который также контролирует монтажные инструменты, устраняет целый класс проблем. Когда пластина и приводной инструмент спроектированы вместе, крутящий момент при установке, шпоночное зацепление и допуск отверстия одинаковы, а жалобы на местах, связанные с зачищенными отверстиями, резко уменьшаются. Это особенно важно для саморезных пластин и пластин с тремя отверстиями, где характеристики привода так же важны, как и сама резьба.
Крупные покупатели также должны спрашивать о повторяемости от партии к партии, а не только об одобрении первого изделия. Постоянный нагрев 303 от стабильного источника мельницы с контролируемым содержанием серы позволяет цеху фиксировать параметры резки и поддерживать их в течение многих лет. При изменении источника фрезерного станка поведение обработки может измениться, даже если сертификат выглядит идентично, и первым признаком обычно является повышенный износ инструмента или увеличение брака калибра резьбы.
Наконец, проверяйте возможности, а не обещания. Запросите фактическое производственное оборудование, процесс проверки и цепочку отслеживания от необработанного слитка до упакованной коробки. Поставщиком, который может показать документированный путь от номера плавки до готовой детали, гораздо легче управлять, чем тем, кто может показать только папку с сертификатами.
Ключевой вывод: в заказе на поставку укажите сорт, диапазон серы, состояние и тип сертификата; без этих четырех позиций два поставщика могут заявить, что поставляют «303», и при этом поставлять детали, которые ведут себя по-разному.
Часто задаваемые вопросы
Каковы наиболее важные свойства материала из нержавеющей стали 303?Определяющими свойствами являются содержание серы от 0,15 до 0,35 процентов для стружколомания, индекс обрабатываемости примерно 78 по сравнению с B1112, предел прочности при отжиге от 500 до 700 МПа, предел текучести 0,2 процента от 190 до 260 МПа, удлинение от 35 до 50 процентов, твердость от 160 до 200 HB и практически немагнитное поведение в отожженное состояние. Коррозионная стойкость сравнима с 304, за исключением заметно более низкой стойкости к хлоридной точечной коррозии. |
Магнитна ли нержавеющая сталь 303?Отожженный сплав 303 по существу немагнитен, с относительной проницаемостью около 1,02. Холодное волочение, накатка резьбы и тяжелая механическая обработка частично преобразуют аустенит в мартенсит, поэтому готовая деталь может стать слабомагнитной с проницаемостью примерно до 3. Небольшое прилипание магнита к обработанной детали 303 является нормальным явлением и не означает, что был поставлен неправильный сорт. |
Можно ли закалить нержавеющую сталь 303 путем термической обработки?Нет. Это аустенитная марка, не поддающаяся ни закалке, ни отпуску. Единственный способ повысить прочность — это холодная обработка, которая может повысить прочность на разрыв примерно до 690–860 МПа за счет пластичности. Отжиг применяют только для размягчения наклепанного материала и восстановления пластичности. |
Почему 303 легче обрабатывать, чем 304?Добавление серы образует включения сульфида марганца по всей матрице. Эти включения действуют как внутренние выемки, из-за которых чип распадается на короткие сегменты, а не образует длинную цепочку. Короткая стружка очищает зону резания, уменьшает наросты на кромке, снижает силы резания и обеспечивает более высокую скорость резания, поэтому станки 303 примерно в 1,7 раза превышают скорость станков 304. |
Можно ли сваривать нержавеющую сталь 303?Обычно это не рекомендуется. Сера способствует образованию горячих трещин и пористости в сварном валике, а зона термического влияния теряет коррозионную стойкость. Если сварка неизбежна, используйте процесс с низким тепловложением с наполнителем 308L и запланируйте полный отжиг и травление или замените компонент на 304 или 316. |
Подходит ли 303 для морской или прибрежной среды?Нет. Воздействие хлоридов приводит к образованию питтинговой коррозии, которая начинается на сульфидных включениях. Несмотря на то, что общие показатели коррозии близки к 304, плотность мест возникновения язв намного выше, поэтому 303 следует использовать в помещениях, в маслянистых или умеренно влажных помещениях. Марка 316 является подходящим выбором для морской и химической среды. |
В чем разница между 303 и 303Se?Обе марки легко обрабатываются, но в 303Se вместо серы используется селен. Селен обеспечивает аналогичный контроль стружки, улучшает качество поверхности и улучшает форму в горячем и холодном состоянии, а его включения являются немного менее агрессивными инициаторами образования язв. Серосодержащий сплав 303 обычно имеет более высокий индекс обрабатываемости и более низкую стоимость, поэтому он остается стандартом для деталей, обработанных винтом. |
Насколько сильно зацепление резьбы необходимо для пластины 303?Практическое правило запуска: номинальный диаметр резьбы в зацеплении в стали и чугуне должен быть в 1,0–1,5 раза больше номинального диаметра в стали и чугуне, и примерно в 2,0 раза больше номинального диаметра в алюминии или магнии. Если присутствует вибрация, используйте конструкцию фиксирующей вставки, а не просто увеличивайте зацепление, поскольку усталостная долговечность определяется насечкой на первой зацепленной резьбе. |
Как покупатель должен проверять входящие компоненты 303?Проверьте сертификат EN 10204 3.1 по номеру плавки, проверьте твердость, измерьте резьбу с помощью годных и непроходных калибров, а также выборочную проверку химического состава с помощью ручного анализатора, если замена марки представляет собой риск. Убедитесь, что содержание серы находится в пределах указанного диапазона, поскольку при нагревании с низким содержанием серы обработка будет отличаться, даже если сертификат соответствует требованиям. |
Нержавеющая сталь 303 стоит дороже, чем 304?Стоимость материала за килограмм обычно аналогична или немного выше, но стоимость поставленной детали часто ниже, поскольку время обработки значительно короче. При крупносерийной обработке винтов разница во времени цикла и стойкости инструмента обычно перевешивает цену сырья, поэтому сплав 303 остается экономичным выбором везде, где это позволяет коррозионная среда. |
Ключевой вывод: свойства материала нержавеющей стали 303 оптимизированы для механической обработки и коррозии в условиях умеренной эксплуатации, и каждый вопрос выбора сводится к этим двум приоритетам.
Похожие страницы на этом сайте
На двух страницах ниже описаны материалы и семейства продуктов, обсуждаемые в этой статье, и это естественный следующий шаг, если вы определяете резьбовые компоненты.
| Страница | Что вы найдете |
|---|---|
| Резьбовые вставки из нержавеющей стали | Типы вкладок, материалы и способы установки в одном обзоре |
| Крепежи из нержавеющей стали 303, 304 и 316. | Сравнение марок крепежа и механически обработанных деталей из нержавеющей стали |
Если вы сравниваете варианты материалов для конкретной детали, а не читаете в целом, приведите чертеж, условия обслуживания и годовой объем. Эти три пункта определяют сорт и характер быстрее, чем любое сравнение с техническими данными.
Ключевой вывод: сопоставьте сорт с окружающей средой и объемом, затем зафиксируйте выбор в чертеже и заказе на поставку, чтобы решение сохранялось и в следующем заказе.


