Втулка M8 на корпусе коробки передач из литого под давлением алюминия отрывается при первом усилии динамометрического ключа 28 Нм. Очередь останавливается, жилье отправляется в мусорный бак, и реальная стоимость не заключается в жилье. Это потеря смены, отчет о локализации, уведомление клиента и три инженера, которые потратили два дня, чтобы доказать, что сбой произошел из-за спецификации отверстия, а не из-за проблемы сборки. Автомобильные резьбовые вставки — это небольшие и дешевые детали, которые предотвращают именно такого рода события, и они выбираются за несколько месяцев до этого в примечании к чертежу, которое гласит что-то вроде «Саморезная вставка M8 x 1,25, нержавеющая сталь или эквивалентная».
Вот вывод вперед. Семейство вставок имеет гораздо большее значение, чем название бренда. Вставка с проволочной резьбой, вставка-саморез и вставка с замком не являются взаимозаменяемыми, поскольку они передают нагрузку на основной материал тремя совершенно разными способами. Как только вы исправите семейство, материал и покрытие станут вопросом коррозии и температуры, а допуск отверстия станет вопросом инструмента и процесса. Если вы сделаете неправильный заказ, вы потратите деньги на более жесткие допуски, которые никогда не были необходимы для применения, в то время как реальный риск, связанный с вращающейся или выдвигающейся пластиной, останется нетронутым.
В этой статье рассматриваются шесть семейств автомобильных резьбовых вставок, материалы и покрытия, которые имеют смысл при работе с двигателями, трансмиссиями, шасси и аккумуляторными отсеками электромобилей, характеристики отверстий и резьбы, которые определяют, удерживается ли вставка, инструменты, обеспечивающие движение линии, а также вопросы, которые следует задать любому производителю или поставщику, прежде чем опубликовать заказ на поставку. Он завершается руководством по обслуживанию удаленных тем, набором часто задаваемых вопросов и кратким модулем ресурсов.
Что на самом деле делают автомобильные резьбовые вставки внутри соединения
Вставка выполняет одну задачу: перемещает несущую нагрузку резьбу из слабого основного материала в более прочный сменный элемент. Литье под давлением алюминия, магния, цинка, листовой стали, композитов и пластмасс имеет одну общую черту. Когда вы нарезаете резьбу прямо в них, причиной отказа является не сломанный болт. Это нарезанная или вытянутая нить из более мягкого материала, которая является дорогостоящей деталью.
Подумайте о цифрах. Болт из стали класса 8.8 в алюминиевой втулке может выйти из строя задолго до того, как выйдет из строя алюминий, и это хорошо, поскольку вы хотите, чтобы болт был слабым звеном. Болт класса 10,9 в той же бобышке меняет эту зависимость на противоположную. Теперь алюминиевая резьба срезается, и болт выживает, а это значит, что вы разрушаете корпус, чтобы спасти болт. Вставка меняет соотношение. Он придает алюминиевой втулке внутреннюю резьбу из стали или нержавеющей стали с большей эффективной площадью сдвига и распределяет нагрузку на большую длину зацепления, поэтому соединение ведет себя так, как задумано конструкцией.
Есть вторая, менее обсуждаемая функция. Вставки создают повторяемость. Резьбовое отверстие в литом под давлением алюминии зависит от пористости, угла наклона, износа инструмента и положения зажима. Предварительно сформированная вставка, установленная с помощью контролируемого инструмента, обеспечивает одинаковое положение резьбы и одинаковые характеристики извлечения на единице 1 и единице 100 000. Для производителя, выполняющего сборку, критическую для безопасности, такая повторяемость стоит больше, чем цена единицы вставки.
Наконец, вставки повышают удобство обслуживания. При повреждении резьбы в полевых условиях винтовая катушка или вставка с ключом превращают ломовый корпус в отремонтированный. В сфере тяжелых транспортных средств и железнодорожных перевозок, где отливки могут стоить тысячи, а сроки выполнения заказов исчисляются месяцами, только одно предприятие обеспечивает работу целых автопарков.
Шесть семейств автомобильных резьбовых вставок и место каждого из них
Большинство ошибок при выборе поставщиков происходит потому, что покупатели рассматривают все вкладыши как одну категорию. Это не так. В таблице ниже приведены шесть семейств, которые чаще всего встречаются на чертежах транспортных средств и аэрокосмической техники, а столбец, который решает большинство споров, — это столбец о том, как вставка удерживается от вращения.
| Семья | Как он блокируется | Типичный материал-хозяин | Лучше всего подходит | Следите за |
|---|---|---|---|---|
| Вставка с проволочной резьбой (спиральная катушка) | Катушка ромбовидного сечения удерживается натяжением пружины в резьбовом отверстии. | Алюминий, магний, чугун, пластмассы | Ремонт и усиление стандартной резьбы | Требуется кран STI, а не стандартный кран. |
| Саморезная вставка | Внешние режущие пазы при установке образуют собственную резьбу. | Пластмассы, алюминий, мягкое литье под давлением, тонкие стенки. | Одноэтапный монтаж в слабопрочных бобышках | Диаметр направляющего отверстия имеет решающее значение и зависит от материала. |
| Вставка с замком под ключ | Ключи вгоняются через стенку вставки в основной материал. | Твердые стали, соединения с высокой вибрацией, корпуса для аэрокосмической отрасли | Максимальная устойчивость к вращению и выдергиванию | Больше этапов установки и больший диаметр бобышки |
| Резьбовая вставка с тремя отверстиями | Фланцевые отверстия с винтами, заклепками или стойками | Листовой металл, тонкие панели, композиты | Тонкий материал, в котором невозможно нарезать всю резьбу | Требуется разрешение или доступ за панелью |
| Внутренне-внешняя переходная гайка | Наружная резьба снаружи и внутренняя резьба | Любой материал, используемый там, где стандарты резьбы различаются. | Адаптация метрики к унифицированной или BSP к NPT | Проверьте длину зацепления на обеих резьбах. |
| Резьбовая пробка и масляная пробка | Уплотнение с помощью уплотнительной поверхности или с помощью конической резьбы. | Масляные поддоны, коробки передач, гидрокорпусы | Сливные, заливные и смотровые отверстия | Конические и прямые заглушки уплотняются по разным принципам. |
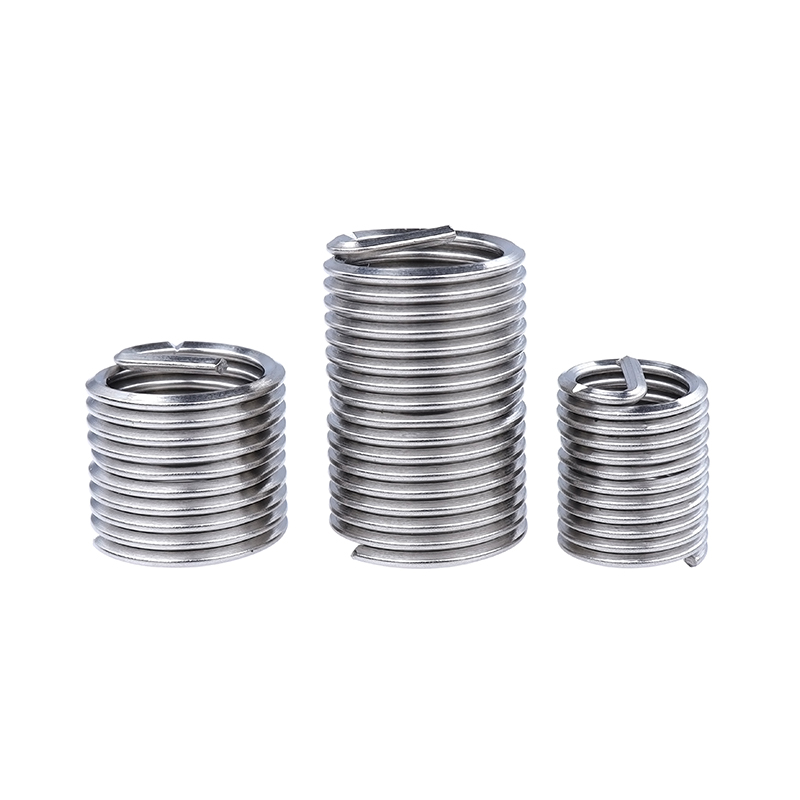 Вставка с винтовым замком Вставка с винтовым замком is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Посмотреть продукт →
Вставка с проволочной резьбой заслуживает более подробного комментария, поскольку именно ее семейство чаще всего используют в безопасных соединениях. Стандартная спиральная катушка удерживается на месте за счет упругого натяжения установленной катушки. Вариант с винтовым замком добавляет функцию блокировки на внутренней резьбе, которая захватывает сам болт, что увеличивает крутящий момент, необходимый для ослабления крепежа после вибрации. В кронштейне трансмиссии или датчике, установленном на шасси, эта разница проявляется в том, что шарнир остается в состоянии зажима после 200 часов случайной вибрации, а не ослабевает.
Вставки-саморезы занимают противоположный конец спектра. Это прагматичный выбор, когда бобышка мягкая, стенка тонкая и процесс требует одной операции, а не двух. Поскольку пластина нарезает собственную резьбу, направляющее отверстие вообще не является спецификацией резьбы. Это диаметр отверстия с полосой допуска, и эта полоса обычно плотная, часто около плюс-минус 0,05 мм на небольших размерах. Если ваш процесс сверления не может удержать эту полосу, ни одна марка пластин не спасет соединение.
Вставки с замком для ключей — это надежный ответ. Они устанавливаются с помощью ключей, которые вводятся в пазы в корпусе вставки, механически фиксируя вставку к основному материалу. Здесь нет зависимости от натяжения пружины или трения. Вот почему они появляются в корпусах аэрокосмической промышленности, в местах с высокой вибрацией и при ремонте, где единичный отказ недопустим. Компромисс — это больший объем установки и больше шагов на стенде.
Выбор материалов и покрытий для автомобильных резьбовых вставок
Как только семья будет закреплена, следующее решение — материал и отделка. Здесь встречаются стоимость, коррозия и гальванический риск. Правило, которое избавляет от большинства хлопот, простое: подбирайте материал вставки в соответствии с болтом и окружающей средой и никогда не помещайте маленькую анодную вставку в большую катодную вставку, не задумываясь об этом.
Вставки из углеродистой стали — это рабочая лошадка. Они прочные, недорогие, их легко формовать, а благодаря покрытию на основе цинка они хорошо справляются с сухими помещениями и слегка влажной средой. Сине-белый цинк и желтый цинк — два покрытия, которые вы увидите чаще всего. Сине-белый цинк образует яркий, тонкий, относительно однородный слой с хорошим внешним видом и умеренной стойкостью к солевому туману. Желтый цинк, производимый с трехвалентной пассивацией в современных моделях, придает немного более теплый оттенок и, как правило, обеспечивает лучшую устойчивость к белой ржавчине, поэтому он появляется на днище кузова и деталях моторного отсека.
Вставки из нержавеющей стали, обычно 303, 304 или 316, переводят разговор с внешнего вида на химический состав. Тип 303 предназначен для свободной обработки и является естественным выбором, когда корпус пластины приходится резать на токарных автоматах в больших объемах. Тип 304 — это коррозионно-стойкая марка общего назначения, которая подходит для большинства применений под капотом и снаружи. В тип 316 добавлен молибден, и он становится правильным ответом на дорожную соль, воздействие морской среды и некоторые химические среды. Компромисс заключается в том, что аустенитная нержавеющая сталь не магнитна и не может быть упрочнена термообработкой, поэтому прочность на выдергивание на единицу объема ниже, чем у закаленной вставки из углеродистой стали того же размера.
| Материал и отделка | Коррозионная стойкость | Сила | Типичная среда |
|---|---|---|---|
| Углеродистая сталь, обычная | Низкий | Высокий | Только в сухих, запотевших маслом внутренних помещениях. |
| Углеродистая сталь, сине-белый цинк | Умеренный | Высокий | Салон кабины, сухие зоны моторного отсека |
| Углеродистая сталь, желтый цинк | Умеренный to good | Высокий | Моторный отсек, зоны днища, подверженные воздействию брызг |
| нержавеющая сталь 303 | Хорошо | Умеренный | Механически обработанные вставки, обычное использование под капотом |
| нержавеющая сталь 304 | Хорошо | Умеренный | Внешняя отделка, кронштейны, соединения из смешанных материалов |
| нержавеющая сталь 316 | Очень хорошо | Умеренный | Дорожная соль, воздействие прибрежных вод и смывов |
Стоит повторить два практических момента. Во-первых, толщина покрытия незначительно изменяет эффективные размеры резьбы, поэтому пластина с покрытием не идентична по размерам простой пластине, а характеристики покрытия указаны на чертеже рядом с обозначением резьбы. Во-вторых, когда в алюминиевую отливку устанавливается вставка из нержавеющей стали, два металла контактируют в потенциально влажной среде. Это гальваническая пара. Обычно это приемлемо для небольшой вставки в большую отливку, но это должно быть осознанным решением, записанным в файле проекта, а не случайным совпадением в списке деталей.
Указание размера отверстия, размера резьбы и длины зацепления
Любой может прочитать обозначение резьбы на чертеже. Часть, требующая опыта, — это преобразование этого обозначения в отверстие, допуск и длину зацепления, которые действительно может выдержать производственная линия. На результат влияют пять факторов: основной материал и его твердость, диаметр направляющего отверстия и его диапазон допуска, длина зацепления в основном элементе, толщина стенки, доступная для бобышки, и метод установки, включая возможность доступа только с одной стороны.
Жесткость – это первый фильтр. В мягком алюминии с твердостью от 60 до 80 HB саморезная вставка легко нарезает чистую резьбу, а для спиральной катушки требуется правильно нарезанное отверстие STI. В закаленной стали с твердостью примерно 30 HRC саморезные пластины просто являются неподходящим инструментом, и дискуссия переходит к запиранию ключом или ремонту с сверлением и нарезанием резьбы.
Допуск пилотного отверстия — это второй фильтр, и именно здесь возникает большинство сбоев в эксплуатации. Отверстие на 0,1 мм больше размера уменьшает материал, в который может врезаться вставка, и отказ проявляется в том, что вставка вращается под действием крутящего момента, иногда только после нескольких термических циклов. Слишком маленькое отверстие увеличивает крутящий момент при установке, что может привести к срезанию вставки или растрескиванию тонкой бобышки.
Продолжительность взаимодействия — третий фильтр. Распространенный метод использования вставки, глубина которой равна стандартному зацеплению резьбы болта, обычно является ошибкой. Вставки распределяют нагрузку, поэтому глубина прямо пропорциональна нагрузке, которую несет сустав. В приведенной ниже таблице показано, как различные семейства пластин сравниваются по относительной производительности выдергивания из одного и того же основного материала в одних и тех же условиях испытаний. Это наиболее полезный способ обдумать это решение, прежде чем приступать к работе с оснасткой.
Первое, что показывает таблица, это то, что каждое семейство пластин превосходит неармированные резьбовые отверстия, причем с большим отрывом. Самая нижняя вставка в таблице по-прежнему выдерживает примерно на пятьдесят процентов большую нагрузку при выдергивании, чем голая алюминиевая резьба, которую она заменяет. Этот зазор является полным оправданием использования детали и причиной того, что одна вставка может превратить конструкцию краевого выступа в безопасную без изменения отливки.
Второе наблюдение — это разброс внутри самого семейства вставок с проволочной резьбой. Вариант с винтовым замком здесь примерно на три процента выше варианта без зацепления, что не является претензией на эффективность блокировки, а отражает немного другую геометрию катушки и тот факт, что обе катушки установлены в правильно нарезанное отверстие STI одинаковой глубины. В реальных соединениях разница имеет большее значение, чем следует из таблицы, поскольку функция фиксации влияет на крутящий момент, необходимый для ослабления крепежа, а не на статическую выдергивающую нагрузку.
Третий момент касается вставки с замком в верхней части диапазона. Он достигает самого высокого индекса, поскольку ключи передают нагрузку непосредственно на родительский материал, а не полагаются только на взаимодействие с потоком. Именно поэтому указывается там, где вибрация сильная и доступ для доработок ограничен. Стоимость — более крупный патрон и более длительный цикл установки.
Четвертый момент – сравнение двух саморезов. Версия из нержавеющей стали в этом тесте имеет показатели немного выше, чем версия из углеродистой стали, что удивляет людей, считающих, что нержавеющая сталь всегда слабее. Причина в том, что вставка из нержавеющей стали в этом диапазоне размеров была протестирована в несколько более жестких условиях и с немного другой геометрией паза. Честный вывод состоит в том, что разница между 92 и 96 находится в пределах шума большинства производственных процессов и не должна быть решающим фактором. Выбирайте между ними по требованиям к коррозии, а не по разнице в прочности в два или четыре процента.
Пятый момент касается вставки с тремя отверстиями. Его индекс 104 ставит его выше обеих саморезных пластин, но значительно ниже семейства проволочных резьб. Это имеет смысл, поскольку путь нагрузки проходит через фланец и три точки крепления, а не через резьбу на всю глубину. Это решение для тонких панелей, а не конкурент спиральной катушки в толстой бобышке.
Шестой пункт касается неармированного отверстия, и он заслуживает особого внимания. В 62 года голая резьба не просто слабее. Это также наименее повторяемый вариант, поскольку его производительность зависит от локальной пористости отливки на конкретном выступе. Два отверстия в одном компоненте могут вести себя по-разному. Вставка устраняет эту изменчивость, а именно изменчивость, а не средняя сила, является причиной остановки линии.
В-седьмых, диаграмма представляет собой статическое сравнение, и ее не следует рассматривать как рейтинг усталости. В вибрирующем суставе ранжирование может измениться, поскольку механизм, противостоящий ослаблению, становится таким же важным, как и механизм, противостоящий вытягиванию. Это относится к конструкциям с винтовым замком и замком с ключом.
В-восьмых, обратите внимание, что длина зацепления поддерживалась постоянной и составляла в полтора раза больше номинального диаметра. Если вы увеличите зацепление в два раза больше диаметра, выиграет каждое семейство пластин, но самонарезающие пластины получат меньше, чем семейства с проволочной резьбой и с ключевым замком, поскольку самонарезающая пластина несет большую нагрузку вблизи первых нескольких витков резьбы.
В-девятых, значения индексов являются относительными, а не абсолютными. Они полезны для ранжирования и для объяснения дизайнерского решения коллеге. Они не заменяют испытание на выдергивание вашей собственной отливки, с вашим собственным процессом изготовления отверстий и с вашим собственным крутящим моментом при установке.
В-десятых, практический вывод для команды по закупкам заключается в том, что смена семьи ради экономии нескольких центов за штуку почти никогда не стоит того. Вставка стоит небольшую часть стоимости бобышки, которую она защищает, а режим отказа, который она предотвращает, измеряется часами простоя линии.
Инструменты для установки и проверка реальности сборочной линии
Идеальная вставка с неподходящим инструментом для установки – это генератор лома. Обсуждение инструментов короткое, но именно здесь многие проекты незаметно терпят неудачу, потому что инструмент часто рассматривается как второстепенная мысль в том же заказе на поставку, что и вставка.
Для вставок с проволочной резьбой инструменты для установки бывают двух основных типов, в зависимости от того, имеет ли вставка хвостовик или нет. При установке без спутывания исключается отдельный этап разлома хвостовика, что позволяет избежать незакрепленного куска проволоки, который в противном случае может попасть в коробку передач или масляный канал. Это единственное преимущество процесса, а не сама пластина, часто является причиной того, что производитель переходит на конструкцию без хвостовиков. Инструменты для извлечения являются аналогом, используемым, когда изношенную или поврежденную вставку необходимо извлечь, не повредив основную резьбу.
Для саморезных вставок установочным инструментом обычно является отвертка, которая зацепляет внутреннюю резьбу и прилагает контролируемый крутящий момент. Имеют значение две переменные: привод не должен выскакивать под нагрузкой и необходимо контролировать момент затяжки, поскольку момент затяжки является самым ранним и дешевым индикатором того, что направляющее отверстие не соответствует техническим требованиям. Если крутящий момент при установке увеличивается в течение смены, сверло изношено.
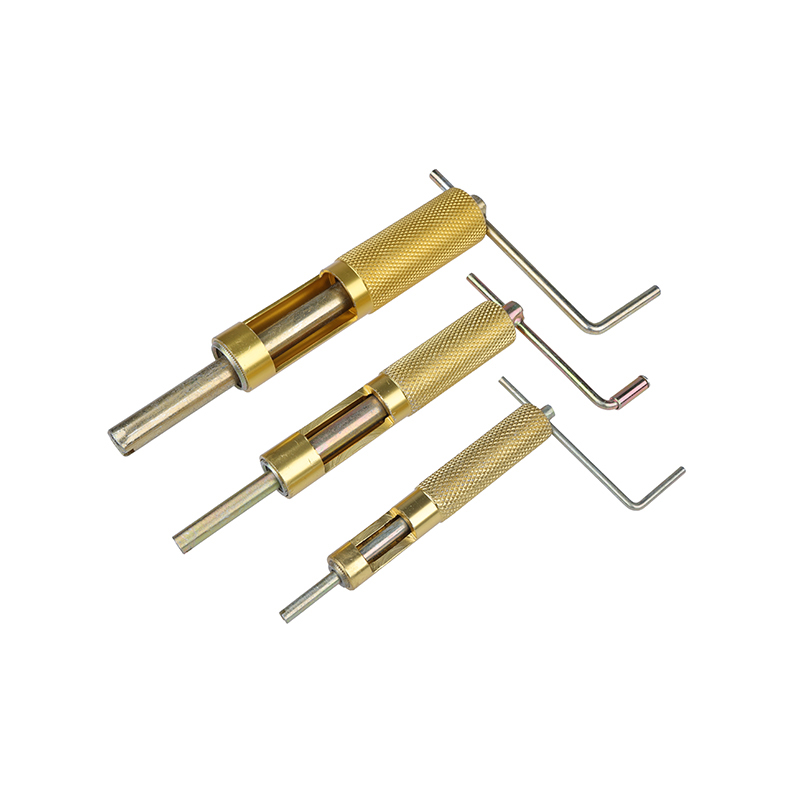 Инструмент для установки вставки проволочной резьбы Используется для точного ввинчивания вставок с проволочной резьбой в предварительно нарезанные отверстия, обеспечивая правильную установку и выравнивание. Инструмент подходит для проволочной резьбы разных размеров... Посмотреть продукт →
Отводы потоков относятся к одному и тому же разговору. Метчики со спиральными канавками поднимают стружку из глухого отверстия, что делает их более безопасным выбором, когда оставленная стружка может стать угрозой качеству. Метчики с прямыми канавками более прочны, и их часто предпочитают использовать для сквозных отверстий и для материалов, образующих короткую порошкообразную стружку. Выбор между ними зависит от контроля стружки, а затем от скорости резания.
Проверка реальности линии заключается в следующем. Если для процесса установки требуются обе руки, приспособление и спецификация крутящего момента, которую оператор должен запомнить, процесс будет идти впустую. Хороший инструмент для вставки упрощает правильную установку.
Качество, отслеживаемость и выбор производителя автомобильных резьбовых вставок
Для крепежа стоимостью несколько центов аудит поставщика непропорционален цене и полностью пропорционален риску. Отказ вставки не ограничивается вставкой. Это останавливает соединение, сборку, а иногда и автомобиль.
Начните с размеров, а не только с сертификатов. Попросите провести исследование критических размеров, которые для пластин обычно означают главный диаметр, основной диаметр, длину, а для саморезных пластин — геометрию паза. Затем спросите, как измеряются эти размеры, на какой частоте и каким датчиком. Производитель, который не может описать управление манометром, описывает процесс, который будет дрейфовать.
Прослеживаемость материалов – это второй вопрос. Номера плавок, заводские сертификаты и связь между партией стали и готовой партией превращают вставку из расходного материала в компонент безопасности. Для марок нержавеющей стали сертификат, показывающий фактическую марку 303, 304 или 316, имеет большее значение, чем этикетка на упаковке.
Обработка поверхности — третий вопрос, который чаще всего пропускают. Толщина покрытия, адгезия и наличие водородного охрупчивания после покрытия имеют значение для крепежа из высокопрочной стали. Для вставок основными проблемами являются контроль толщины, который влияет на посадку резьбы, и равномерное покрытие внутри катушки или паза, что влияет на коррозионную стойкость.
Четвертый вопрос – это потенциал и преемственность. Крупные и стабильные отношения поставок имеют большее значение, чем низкая первоначальная котировка, поскольку инженерные изменения, сокращение мощностей и перебои в поставках — это события, которые фактически останавливают производство. Партнера с собственным заводом, собственным машинным парком и документированной историей производства легче планировать, чем трейдера с хорошей ценой.
В-пятых, обратите внимание на широту диапазона. Поставщик, который может предложить одно и то же семейство резьб из углеродистой, оцинкованной и нержавеющей стали, а также соответствующие метчики, отвертки и инструменты для извлечения, сокращает количество поставщиков, которых вам необходимо пройти квалификацию. Такая консолидация экономит время разработки, а время разработки — самый дефицитный ресурс в большинстве проектов. Более подробную информацию о компании, создающей эту линейку, вы можете прочитать на нашем сайте. страница профиля компании .
Сценарии применения: двигатель, трансмиссия, шасси и поддоны для электромобилей
Одна и та же вставка ведет себя по-разному в зависимости от того, где она находится. Несколько сценариев повторяются почти в каждой программе транспортных средств, а логика выбора настолько различается, что их стоит разделить.
Двигатель и трансмиссияПреобладают корпуса, крышки и крышки подшипников из литого под давлением алюминия. Температурные циклы постоянны, присутствует масляный туман, и шарниру часто приходится выдерживать весь срок службы автомобиля без повторной затяжки. Здесь распространены вставки с проволочной резьбой с функцией блокировки и вставки с замком. Приоритеты: сохранение после вибрации, стабильная нагрузка на зажим при температуре 120 градусов C и выше, а также коррозионная стойкость, совместимая с воздействием масла и охлаждающей жидкости. | Шасси и конструкция кузоваСоединения из смешанных материалов, высокий гальванический риск и воздействие дорожной соли. Саморезные вставки появляются в алюминиевых подрамниках, а также в композитных или тонкостенных конструкциях, тогда как вставки с тремя отверстиями используются в панелях, слишком тонких, чтобы их можно было постучать. Приоритеты: коррозионная стойкость, гальваническая совместимость с ответным крепежом и повторяемость направляющего отверстия на высокообъемной линии. |
Лотки и корпуса для аккумуляторов электромобилейБольшие алюминиевые конструкции со множеством точек резьбы, строгими требованиями к герметизации и низкой устойчивостью к сыпучему мусору. Резьбовые вставки и переходные гайки позволяют одной алюминиевой отливке соответствовать нескольким стандартам крепежа. Приоритеты: абсолютная свобода от стружки и сломанных выступов, постоянный момент затяжки в сотнях точек и чистая технологическая документация. | Железнодорожный и аэрокосмический секторВысокийer safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Приоритеты: документированная отслеживаемость, повторяемость операций извлечения и документированная процедура ремонта, применимая в полевых условиях. |
Во всех четырех сценариях сохраняется одна закономерность. Вставка никогда не выбирается изолированно. Он выбирается вместе с крепежом, способом отверстия и инструментом для установки, и решение подтверждается испытанием на выдергивание реального производственного материала, а не обычного испытательного стержня.
Ремонт и обслуживание: сорванная резьба и сливные пробки
Не каждая вставка входит в новую деталь. Значительная доля спроса приходится на ремонт, а у ремонта свои правила. Две наиболее распространенные неисправности — это сорванная резьба в мягкой отливке и повреждение сливного или заливного отверстия.
Для оборванной нити последовательность действий проста, но неумолима. Измерьте оставшееся отверстие, просверлите его до указанного размера, нарежьте метчиком STI и установите вставку на указанную глубину, обычно немного ниже поверхности. Пропуск этапа измерения является обычной причиной ремонта, который снова выходит из строя в течение месяца. Если отверстие уже было отремонтировано один раз, вторая катушка в том же месте может оказаться неподходящей, и лучшим решением станет вставка с замком или переходная гайка. Алюминиевые отливки являются наиболее распространенной основой, и в этой статье содержится полезное обсуждение поведения вставок при ремонте алюминия. техническая статья о ремонте резьбы в алюминии .
Сливные и заливные отверстия — это отдельная проблема. Неисправность обычно связана с протечкой или повреждением заглушки, а не сорванной резьбы, и решение проблемы зависит от того, имеет ли порт прямую резьбу, закрытую шайбой, или коническую резьбу, закрытую с натягом. Прямая заглушка опирается на поверхность прокладки и контролируемый крутящий момент, поэтому чрезмерная затяжка повреждает уплотнительную поверхность, а не улучшает уплотнение. Коническая заглушка опирается на зацепление с резьбой, поэтому количество витков имеет значение, и заглушку не следует использовать повторно бесконечно. Правильный принцип уплотнения важнее, чем марка материала, хотя заглушка из нержавеющей стали 316 является разумным выбором там, где порт подвергается воздействию дорожных брызг или смыва.
При работе с автопарком и тяжелой техникой оба ремонта обычно выполняются с установленным компонентом, что означает, что доступ ограничен и сложно поддерживать чистоту. Это аргумент в пользу использования в ремонтных комплектах вставок без хвостовиков, поскольку нет хвостовика, который можно было бы сломать и извлечь.
Карты конфигурации: сопоставление стиля вставки с имеющимся у вас боссом
Когда на бумаге два проекта выглядят одинаково достоверно, решающим фактором обычно является геометрия бобышки. Четыре приведенные ниже конфигурации охватывают большинство решений при реальном просмотре чертежей.
Толстая втулка, мягкий материал
Вставка проволочной резьбы в резьбовое отверстие STI. Лучший баланс прочности на выдергивание, небольшого монтажного размера и удобства ремонта. Используйте вариант с блокировкой, если соединение испытывает вибрацию.
Тонкая стена, одна операция
Саморезная вставка. Он нарезает собственную резьбу в контролируемом направляющем отверстии и не требует отдельного этапа нарезания резьбы. Допуск пилотного отверстия является критической контрольной точкой.
Высокая вибрация, твердый материал
Вставка с ключом. Ключи механически фиксируют корпус в основном материале и устраняют любую зависимость от трения резьбы. Больший конверт, более высокая надежность.
Панель слишком тонкая, чтобы можно было постучать
Резьбовая вставка с тремя отверстиями, фиксируемая винтами, заклепками или гвоздями. Он перемещает нагрузку на полку, а не на толщину листа, и требует доступа за панелью.
Совместное чтение этих четырех карт дает простое дерево решений. Если материала для резьбового отверстия достаточно и соединение имеет значение, используйте вставку с проволочной резьбой. Если материала недостаточно или процесс должен быть одноэтапным, используйте саморезную вставку. Если соединение имеет решающее значение для безопасности и сильная вибрация, используйте вставку с замком. Если толщины вообще нет, используйте вставку с тремя отверстиями. Все остальное, включая переходные гайки и резьбовые заглушки, решает другую задачу: адаптацию стандарта резьбы или герметизацию порта.
Стоимость, время выполнения заказа и поиск автомобильных резьбовых вставок
Цена покупки вставки почти никогда не является самой большой цифрой при принятии решения. Что имеет значение, так это общая стоимость работающего соединения, которая включает в себя инструменты, управление процессом, процент брака и стоимость остановки линии.
Три фактора затрат обычно превышают цену за единицу продукции. Во-первых, это качество направляющего отверстия или метчика STI. Дешевый метчик, который смещается, образует отверстия, не соответствующие техническим характеристикам, а отверстия, не соответствующие техническим характеристикам, приводят к отклонениям крутящего момента при установке, доработкам и браку. Модернизация крана часто обходится дешевле, чем модернизация вставки. Во-вторых, это монтажный инструмент. Водитель, которому требуются две руки, замедляет линию и увеличивает вероятность неправильной установки. Третье — это разнообразие частей. Каждый дополнительный размер пластины, который имеется на складе завода, увеличивает запасы, риск устаревания и ошибки при комплектации. Объединение небольшого количества размеров резьбы с поставщиком, который может предложить варианты из углеродистой стали, оцинкованной и нержавеющей стали одного и того же размера, сокращает количество медленно оборачивающихся запасов.
Что касается времени выполнения заказа, вопросы, которые стоит задать, касаются буфера, а не средних значений. Каков стандартный срок производства, каков минимальный объем заказа и какой буфер существует для размеров, которые потребляются еженедельно? Поставщик, который может поддерживать постоянные запасы быстроходных размеров, более ценен, чем тот, кто предлагает на три дня короче размер, который вы заказываете два раза в год.
Для покупателей, работающих с международным оптовиком или дистрибьютором, та же логика применяется на уровень выше. Возможность дистрибьютора отследить партию до заводского сертификата зависит от собственных записей производителя. Вот почему стоит понимать завод, стоящий за деталью, а не только организацию, выставляющую счет. Стабильность больших ежемесячных объемов, документированная процедура проверок и стабильный машинный парк — вот качества, которые обеспечивают бесшумность линии поставок.
Часто задаваемые вопросы об автомобильных резьбовых вставках
Это вопросы, которые чаще всего возникают при обзоре дизайна, совещаниях по качеству и ранних беседах с поставщиками. Каждый ответ краток и практичен, и каждый предполагает, что вы работаете с реальным чертежом и реальным производственным процессом.
Из какого материала обычно изготавливают автомобильные резьбовые вставки?Углеродистая сталь с покрытием на основе цинка является наиболее распространенной, за ней следуют нержавеющая сталь 303, 304 и 316. Углеродистая сталь обеспечивает более высокую твердость и прочность при меньших затратах, а нержавеющую сталь выбирают из-за коррозионной стойкости. Правильный ответ зависит от окружающей среды и материала болта. |
Должен ли я использовать вставку с проволочной резьбой или вставку-саморез?Используйте вставку с проволочной резьбой, если бобышка достаточно толстая для резьбового отверстия и соединение требует максимальной производительности вытягивания при небольшой монтажной зоне. Используйте саморезную вставку, когда материал мягкий, стенка тонкая и процесс должен быть одноэтапным. Контроль пилотного отверстия имеет решающее значение в обоих случаях. |
Какой размер направляющего отверстия мне нужен для саморезной вставки?Он зависит от материала и размера и обычно указывается в диапазоне примерно плюс-минус 0,05 мм для небольших метрических размеров. Никогда не оценивайте это. Запросите рекомендуемое отверстие у производителя вставки для вашего точного материала и твердости и проверьте его, проверив крутящий момент при вытягивании и установке на производственной отливке. |
Работают ли автомобильные резьбовые вставки в алюминиевых блоках цилиндров?Да, и это одно из наиболее распространенных их применений. Алюминий мягок по сравнению со сталью, поэтому прямая резьба в отливке является слабым местом. Вставка перемещает несущую нагрузку резьбу в сталь или нержавеющую сталь и распределяет нагрузку на большую длину зацепления, что значительно повышает сопротивление выдергиванию по сравнению с чистым резьбовым отверстием. |
Как предотвратить выдвижение вставки при вибрации?Работают три подхода. Используйте вставку с резьбой из фиксирующей проволоки, которая захватывает болт, используйте вставку с замком, которая механически фиксируется в основном материале, или исправьте конструкцию соединения, чтобы болт сохранял зажимную нагрузку. Случайные вибрационные испытания с измерением потерь крутящего момента — единственный надежный способ подтвердить выбор. |
Является ли вставка из нержавеющей стали более прочной, чем вставка из углеродистой стали?При одинаковом размере и состоянии аустенитная нержавеющая сталь имеет меньшую твердость и не может подвергаться сквозной закалке, поэтому ее способность к выдергиванию на единицу объема обычно ниже. Практическая разница часто невелика по сравнению с влиянием качества отверстия и длины зацепления. Выбирайте нержавеющую сталь из-за коррозии, а не из-за прочности. |
Можно ли установить автомобильные резьбовые вставки вручную?Да, для одного ремонта, с подходящим ключом и динамометрическим ключом. Для производства - нет. Ручная установка приводит к изменениям в глубине, соосности и крутящему моменту, и эти изменения являются причиной поломок пластины. Производственная установка должна использовать управляемый привод с контролируемым крутящим моментом. |
Что мне следует проверить при первом осмотре вставки?Проверьте главный и основной диаметры, длину, геометрию паза или шпонки, если применимо, толщину покрытия и сертификат на материал. Затем проверьте момент затяжки и выдергивания на производственной отливке. Сами по себе проверки размеров не позволят выявить несоответствие между вставкой и исходным материалом. |
На какую глубину следует устанавливать вставку?Обычно смывайте немного ниже поверхности, следуя инструкциям производителя. Глубина влияет как на положение установленной резьбы, так и на распределение нагрузки. Слишком мелкая поверхность снижает зацепление и выдергивание; слишком глубокая часть может помешать крепежу или привести к тому, что вставка будет выступать за уплотняемую поверхность. |
Может ли один и тот же поставщик предоставить вставки, метчики и инструменты для установки?Это предпочтительнее. Единый поставщик вставок, метчиков, отверток и инструментов для извлечения уменьшает количество переменных, когда соединение неэффективно, и устраняет ситуацию, когда поставщик вставок и поставщик инструментов указывают друг на друга во время проверки качества. |
Куда идти дальше
Если вы находитесь на этапе выбора семейства, самый быстрый путь — описать соединение в четырех строках: основной материал и твердость, размер резьбы, доступная толщина стенки, а также подвержено ли соединение вибрации или термоциклированию. Из этих четырех линий семья сужается до одного-двух кандидатов, а оставшаяся работа — это отборочный тест на производственном кастинге.
Если вы находитесь на этапе поиска поставщиков, вопросы в этой статье напрямую связаны с анкетой поставщика. Спросите о возможностях размеров, отслеживании материалов, контроле покрытия, контроле за моментом установки и политике складирования быстроходных размеров. Ответы позволят отличить производителя, который может поддерживать длительную программу, от того, кто может только выполнить заказ на поставку.
Два ресурса на этом сайте заслуживают того, чтобы открыть их следующим образом. профиль компании и фабрики охватывает производственную базу, машинный парк и подход к обеспечению качества, лежащий в основе ассортимента резьбовых соединений. Далее разделы продукции организованы по семействам, поэтому вы можете сразу перейти от вставки с проволочной резьбой к инструменту для ее установки или от саморезной вставки к соответствующему метчику, не выходя из одной и той же цепочки поставок.
 Самонарезающая резьбовая вставка из нержавеющей стали Вставки-саморезы из нержавеющей стали представляют собой крепеж, предназначенный для усиления резьбовых соединений. В отличие от стандартных вставок, они изготовлены из нержавеющей стали, что обеспечивает... Посмотреть продукт →
Для команд, планирующих новую программу, следующим практическим шагом является выборочный комплект: по одному размеру от каждого из двух или трех семейств-кандидатов, а также подходящие инструменты, проверенные на вашем собственном кастинге. Это испытание стоит несколько дней и небольшого количества материала, и оно устраняет почти всю неопределенность, которая в первую очередь затрудняет выбор пластины.